Keramischer SLA-3D-Druck: Der unverzichtbare Leitfaden

Wie lassen sich keramische Slurries, die Leistungsfähigkeit eines Druckers und seine Eignung für die industrielle Teilefertigung bewerten?

Die Stereolithografie (SLA) verwendet einen Laser, um ein lichtempfindliches Material Schicht für Schicht auszuhärten. Beim keramischen 3D-Druck besteht dieses Material aus einer Slurry aus Keramikpulver und einem lichtempfindlichen Binder. Ein SLA-Keramik-3D-Drucker erzeugt zunächst ein noch empfindliches sogenanntes „Grünteil“. Durch Reinigung, Entbinderung und anschließendes Sintern entsteht daraus das fertige keramische Bauteil.

Bei der Auswahl eines SLA-Keramik-3D-Druckers muss daher sichergestellt werden, dass Maschine, Slurry und thermischer Prozess aufeinander abgestimmt sind und zur Geometrie sowie zur späteren Anwendung des Bauteils passen. Dieser Leitfaden erläutert die wichtigsten Kriterien für den Vergleich verschiedener Systeme und kompatibler Materialien.

Von der Slurry zur gesinterten Keramik

Was bedeutet „SLA-Keramikharz“?

„SLA-Keramikharz“ ist ein häufig verwendeter Suchbegriff, industrielle keramische Ausgangsmaterialien werden jedoch in der Regel als Slurries oder Suspensionen bezeichnet. Sie bestehen aus Keramikpulver und einem lichtempfindlichen Binder, der es einem UV-Laser ermöglicht, die Slurry Schicht für Schicht auszuhärten. Diese Formulierungen sind nicht mit herkömmlichen Polymerharzen austauschbar: Die Kompatibilität des Druckers muss für jede Slurry sowie für die jeweiligen Belichtungsparameter und den verwendeten Reinigungsprozess geprüft werden. Die 3DMIX-Keramikslurries von 3DCeram sind für CERAMAKER-Systeme formuliert; Material und Maschine sollten daher immer gemeinsam bewertet werden.

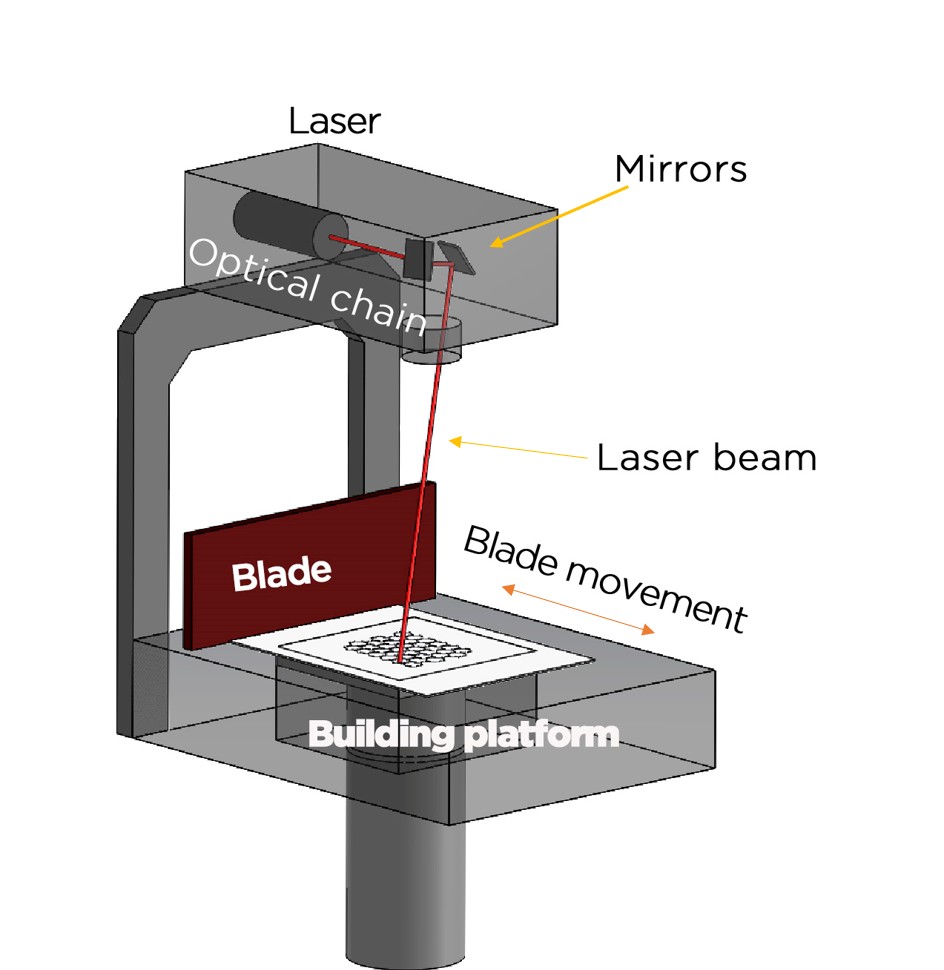
Erklärschema der SLA-Technologie von 3DCERAM

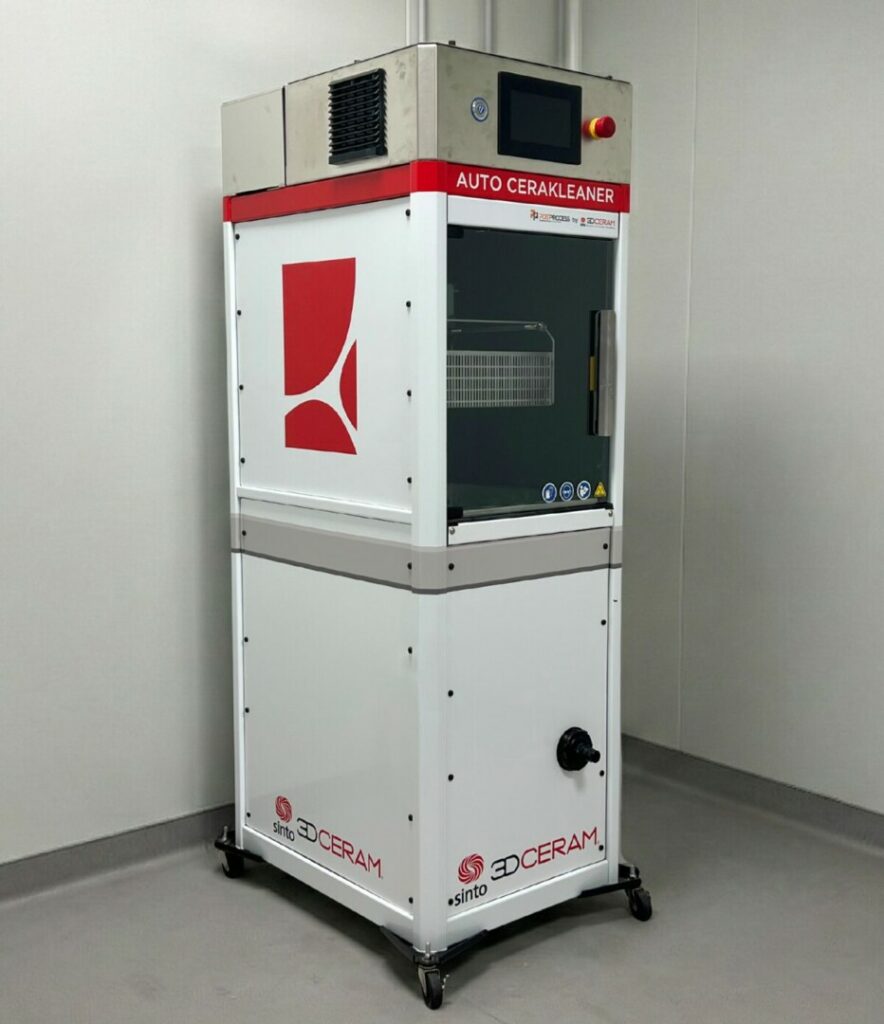
Nach dem Druck entfernen die Bediener die nicht ausgehärtete Slurry und reinigen das Grünteil entweder manuell oder mit dem AUTO CERAKLEANER von 3DCeram, einer automatisierten Reinigungsmaschine für 3D-gedruckte Keramikbauteile. Anschließend wird das Bauteil entbindert, um den organischen Binder zu entfernen. Beim Sintern verbinden sich die Keramikpartikel miteinander und bilden das fertige Bauteil.

Im Grünzustand ist das Bauteil noch empfindlich, und seine Abmessungen verändern sich während des Brennprozesses. Der thermische Zyklus und die Abmessungen müssen daher in Abhängigkeit von der gewählten Keramik und der Bauteilgeometrie validiert werden. Die keramische Formulierung und der Brennzyklus bestimmen die endgültigen Eigenschaften des Bauteils.

Vom fertigen Bauteil ausgehen

Materialien anhand ihrer Eigenschaften nach dem Sintern auswählen

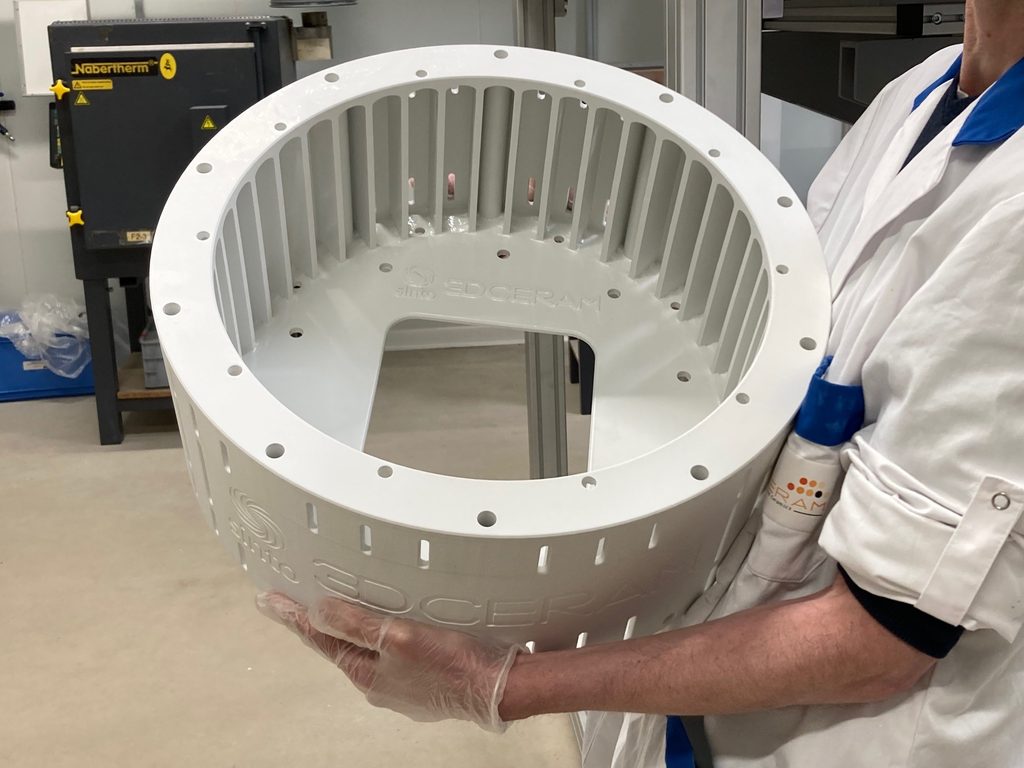
Definieren Sie die Einsatzbedingungen und Abnahmekriterien, bevor Sie eine Vorauswahl der Maschinen treffen. Legen Sie Betriebstemperatur, chemische Umgebung, mögliche Vakuum- oder Plasmaexposition, elektrische Funktion, mechanische Belastungen, Verschleiß sowie thermische Zyklen fest. Definieren Sie anschließend die Bauteilabmessungen, kleinsten Strukturen, Wandstärken, Toleranzen, Oberflächenqualität, Reinheitsanforderungen und die jährliche Stückzahl. Eine Vorrichtung für das Wafer-Handling, ein Bauteil zur Gasführung und ein Hochtemperatur-

Isolator können alle aus technischer Keramik gefertigt werden, erfordern jedoch unterschiedliche Validierungen.

Wählen Sie eine Formulierung anhand der Eigenschaften aus, die im endgültigen gesinterten Material erforderlich sind. Aluminiumoxid, Zirkonoxid, Siliziumnitrid, Aluminiumnitrid, silikabasierte Werkstoffe und weitere Keramiken bieten jeweils unterschiedliche Eigenschaften und Kompromisse. Fordern Sie Daten zur exakten Formulierung und zum zugehörigen Brennzyklus an und prüfen Sie anschließend, ob das Material auf der vorgesehenen Maschine verarbeitet werden kann. Die Einsatztemperatur sollte nicht aus dem Datenblatt einer ausgehärteten Slurry abgeleitet werden.

3DCeram bietet außerdem Materiallösungen für offene Systeme an. CERA-BASE ist ein Photopolymer-Bindersystem, mit dem Anwender ihre eigenen keramischen Suspensionen auf Basis der von ihnen gewählten Keramikpulver entwickeln können. Cera XXX hingegen ist eine Reihe gebrauchsfertiger Keramikslurries, die unter anderem in Aluminiumoxid und Zirkonoxid erhältlich und mit verschiedenen Photopolymerisations-Wellenlängen kompatibel ist, um eine größere Flexibilität auf offenen Plattformen zu ermöglichen.

Die Geometrie muss sowohl mit dem thermischen Prozess als auch mit dem Bauraum kompatibel sein. Dünne Wände und gleichmäßige Querschnitte können helfen, unterschiedliche Schwindung zu begrenzen. Bereiche, in denen Slurry eingeschlossen werden kann, oder geschlossene Hohlräume erschweren dagegen Reinigung und Entbinderung. Planen Sie bereits in der Konstruktionsphase Entleerungswege, zugängliche Oberflächen und erforderliche Brennhilfsmittel ein. Validieren Sie die Maßkompensation anhand repräsentativer Prüfkörper oder Bauteile, anstatt sich auf einen universellen Schwindungsfaktor zu verlassen.

Wie bewertet man einen SLA-Keramik-3D-Drucker?

Ein technisches Datenblatt ermöglicht eine erste Vorauswahl der Anlagen, doch die Auflösung allein reicht nicht aus, um einen Prozess zu qualifizieren. Vergleichen Sie jedes System anhand des tatsächlichen Bauteils, des geplanten Produktionsablaufs und der erwarteten Anzahl an Gutteilen.

Critère de décision Points à confirmer Pourquoi c’est important Éléments à demander
Pièce et volume Plateau, orientation, espacement et nombre de pièces par fabrication. Le volume nominal d’impression ne reflète pas à lui seul la production réellement exploitable ni la capacité du four. Tester un lot représentatif et enregistrer le nombre de pièces conformes par cycle.
Détails et précision Diamètre du spot laser, plage d’épaisseurs de couche, taille minimale des détails, répétabilité et données de retrait. La résolution d’impression seule ne permet pas de prévoir les tolérances finales. Mesurer des éprouvettes et des pièces frittées par rapport au plan.
Barbotine et matériau Nuances céramiques compatibles, données de formulation, approvisionnement et contraintes de manipulation. Les propriétés de la matière et les paramètres machine sont étroitement liés. Confirmer la formulation et la fenêtre de procédé avec le fournisseur.
Procédé thermique Nettoyage, déliantage, atmosphère, supports, contrôle et finition. Ce workflow détermine le rendement et le coût par pièce conforme. Réaliser un pilote avec suivi des lots et contrôles dimensionnels.

Den gesamten Workflow prüfen

Bitten Sie die Anbieter, eine repräsentative Geometrie mit dem ausgewählten Material zu drucken, und bewerten Sie das Bauteil anschließend nach Reinigung, Entbinderung und Sintern. Prüfen Sie die Abmessungen nach dem Brennen, sichtbare Defekte, die Wiederholgenauigkeit zwischen mehreren Fertigungsläufen, den Nachbearbeitungsaufwand und die Ausbeute pro Charge. Beziehen Sie außerdem Software und Dateivorbereitung, Materialüberwachung, Bedienerschulung, Wartung, Ersatzteile und Prozessdokumentation in die Bewertung ein. Falls am Standort noch keine geeigneten Reinigungs- und Ofenkapazitäten vorhanden sind, sollten auch diese Anlagen sowie die entsprechenden Sicherheitsanforderungen in den Installationsplan aufgenommen werden.

Keramische SLA mit anderen Verfahren vergleichen

Keramische SLA ist besonders dann eine interessante Option, wenn ein Bauteil feine Details, dünne Strukturen, interne Kanäle, kundenspezifische Geometrien oder die Zusammenfassung mehrerer Einzelteile zu einem einzigen Bauteil erfordert. Bei Prototypen und kleinen, sich weiterentwickelnden Serien kann sie die Vorlaufzeit für die Herstellung von Formen vermeiden. Der vollständige Prozess umfasst jedoch weiterhin kontrollierte thermische Behandlung und Qualitätsprüfungen.

Vergleichen Sie SLA mit DLP und LCD anhand der Belichtungsarchitektur, der tatsächlich nutzbaren Baufläche, der Slurry-Kompatibilität, der geometrischen Grenzen und der Ergebnisse nach dem Sintern. Diese lichtbasierten Technologien arbeiten nicht zwangsläufig innerhalb desselben Materialfensters, und ein projiziertes Pixel oder Display-Pixel ist nicht direkt mit dem Durchmesser eines Laserspots vergleichbar. Keiner dieser Auflösungswerte entspricht unmittelbar der Toleranz am fertigen Bauteil. Bitten Sie die Anbieter daher, ihre Leistungsfähigkeit am gleichen Bauteil und mit dem gleichen Material nachzuweisen.

Wählen Sie die Technologie anhand der Merkmale und Produktionsanforderungen aus, die für Ihre Anwendung tatsächlich relevant sind, und nicht allein anhand der Bezeichnung des Verfahrens.

Gesamtbetriebskosten berechnen

Vergleichen Sie die interne Fertigung mit spezialisierter Auftragsfertigung auf Basis der Kosten pro Gutteil und nicht nur anhand des Kaufpreises der Maschine oder der Rohmaterialkosten. Berücksichtigen Sie die Kapazität von Drucker und Öfen, Materialverluste, Reinigungsaufwand, Entbinderungs- und Sinterzyklen, Vorrichtungen, Messtechnik, Nachbearbeitung, Energie, Wartung, Schulung, Ersatzteile und die erwartete Ausbeute. Schätzen Sie die Produktionskapazität unter Berücksichtigung einer realistischen Auslastung des Bauraums sowie aller nachgelagerten Prozessschritte.

Outsourcing kann dabei helfen, Konstruktionen zu validieren, geeignete Brennfenster festzulegen und den tatsächlichen Bedarf zu bewerten, bevor investiert wird. Eine interne Fertigung kann sinnvoll sein, wenn wiederkehrender Bedarf, Anforderungen an kurze Lieferzeiten oder der Wunsch nach stärkerer Prozesskontrolle die Investition in Anlagen und Personal rechtfertigen. Einen verlässlichen universellen Break-even-Punkt gibt es nicht, solange Bauteilgeometrie, Auslastung, Ausbeute und lokale Kosten nicht bekannt sind. Nutzen Sie eine Pilotphase, um diese Parameter zu messen, bevor Sie den Business Case erstellen.

3DCeram-Systeme und die nächsten Schritte

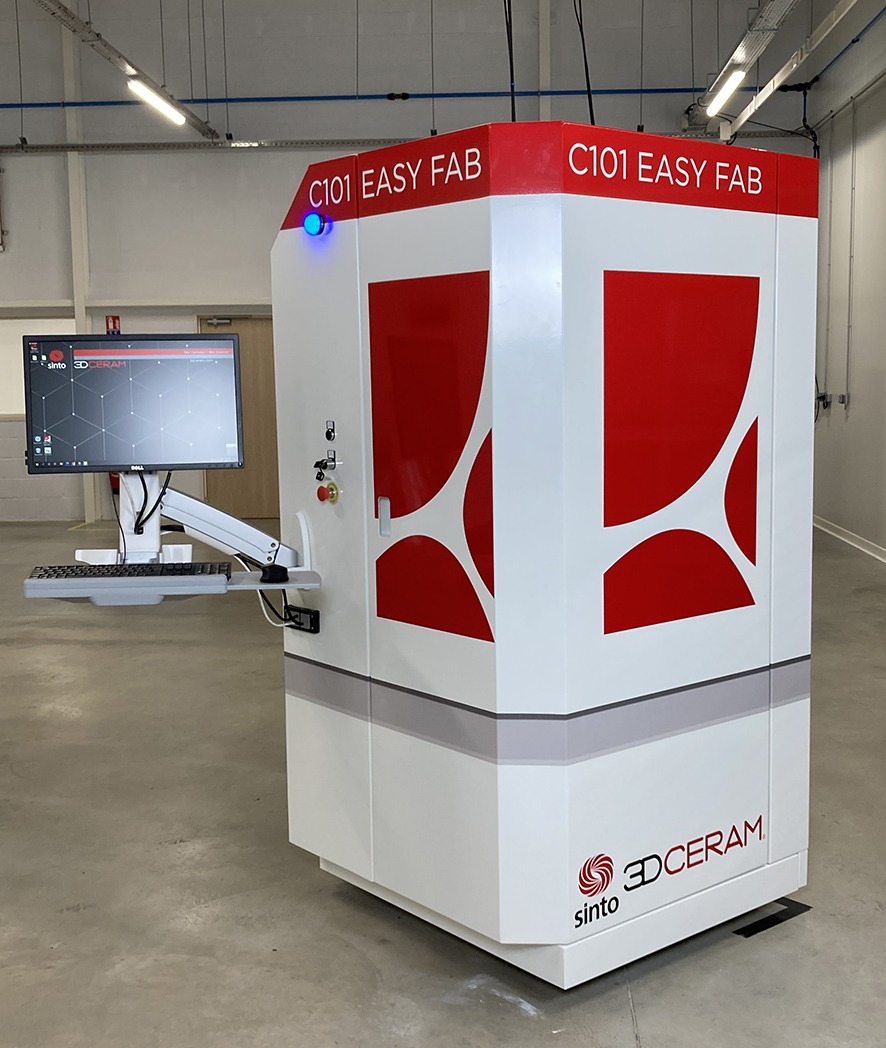
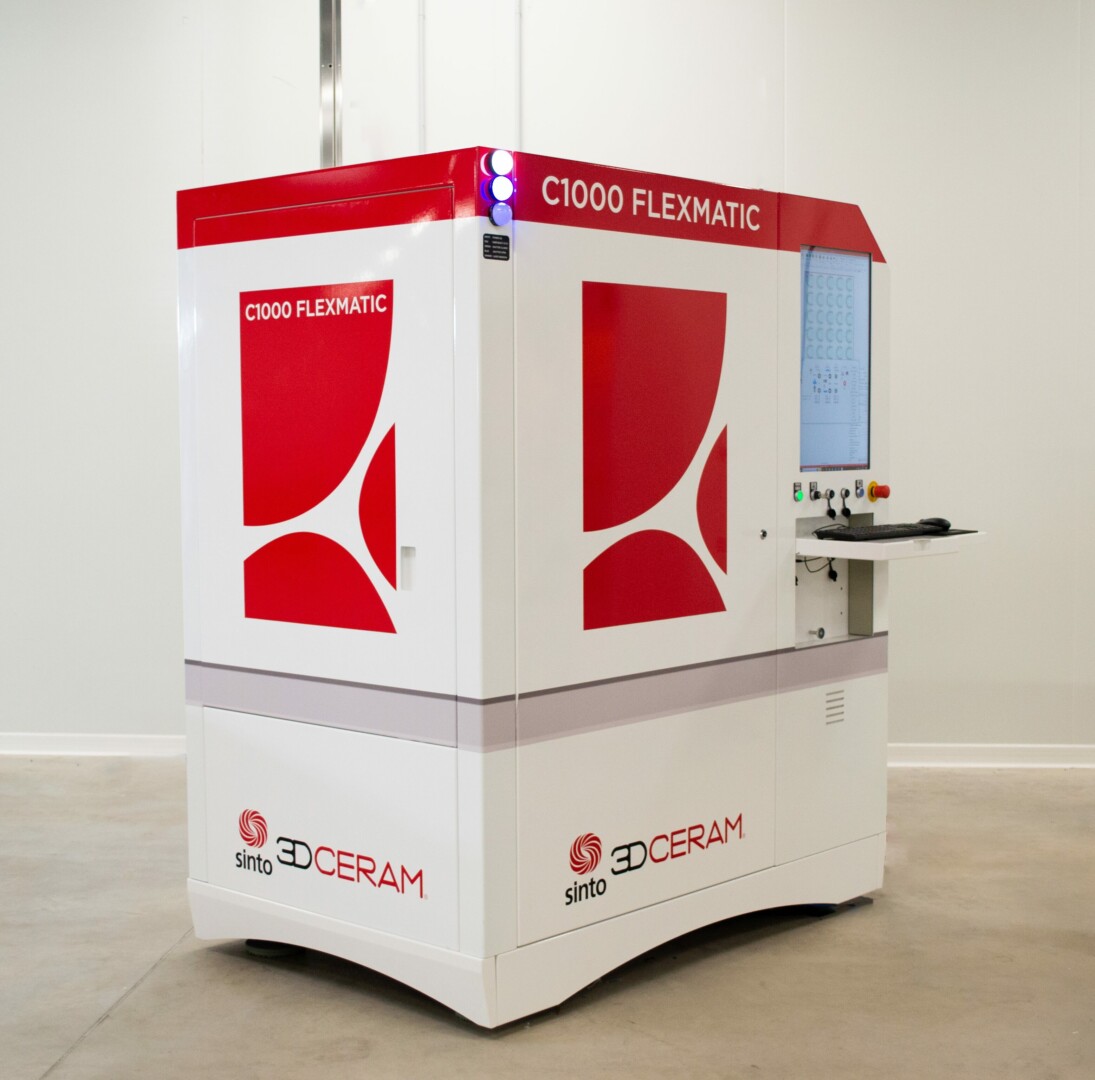
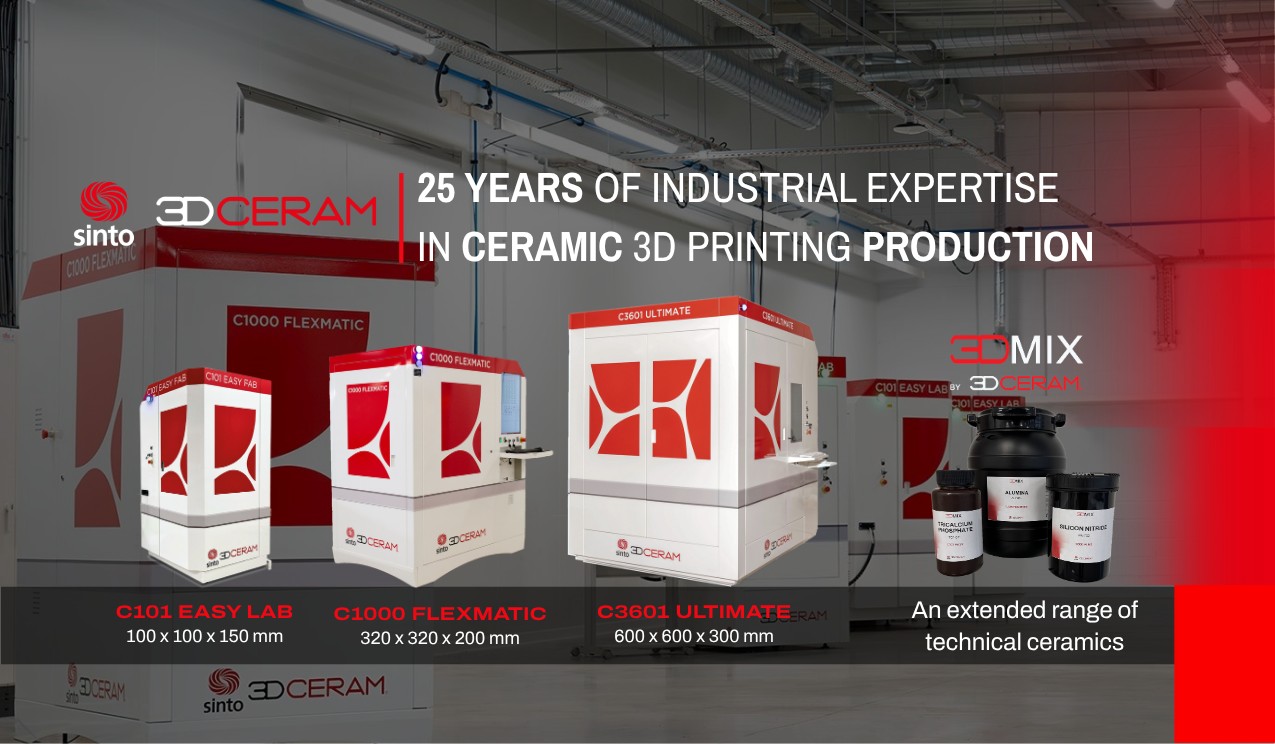
Innerhalb der CERAMAKER-Produktreihe von 3DCeram bietet die C101 EASY FAB einen Bauraum von 100 x 100 x 150 mm und ist für Entwicklung und Prototyping positioniert, mit der Möglichkeit zur Skalierung auf größere Drucksysteme. Die C1000 FLEXMATIC verfügt über einen Bauraum von 320 x 320 x 200 mm und ist für größere Bauteile sowie die Serienfertigung mit semi-automatisierter Integration in eine Produktionslinie ausgelegt. Diese Angaben beziehen sich auf die Plattformabmessungen und stellen keine Garantie für die maximal mögliche Bauteilgröße oder den Durchsatz dar. Die Anordnung der Teile im Bauraum und die verfügbare Ofenkapazität müssen für jede Konstruktion individuell geprüft werden.

3DCeram formuliert die 3DMIX-Keramikslurries für CERAMAKER-Drucker und bietet zudem kundenspezifisch entwickelte Formulierungen an. Bei der Vorauswahl einer Maschine sollten Sie klären, welche Materialqualitäten verfügbar sind und welche Prozessdaten, Schulungen, Reinigungslösungen und Unterstützung beim Brennprozess mit der gewählten Konfiguration angeboten werden. Weitere Informationen zur Technologie finden Sie außerdem in der Übersicht zum keramischen SLA-Verfahren.

Bereiten Sie für ein technisches Gespräch eine repräsentative CAD-Datei, die gewünschten Materialeigenschaften, die Einsatzumgebung, das jährliche Produktionsvolumen und die kritischen Toleranzen vor. Fordern Sie eine Demonstration oder eine Bewertung anhand eines Musterbauteils an und legen Sie im Vorfeld fest, wie das Ergebnis nach dem Sintern gemessen wird. So erhalten Technik und Einkauf eine gemeinsame Entscheidungsgrundlage dafür, ob zunächst ein Pilotprojekt extern vergeben oder ein interner Produktionsworkflow aufgebaut werden soll.
Das SLA-Portfolio von 3DCERAM

Hochleistungskeramik für Halbleiter

Wie Aluminiumoxid, Siliziumkarbid und Aluminiumnitrid die Waferverarbeitung der nächsten Generation unterstützen

Hochleistungskeramiken sind zu einer zentralen technischen Voraussetzung für Hersteller von Halbleiteranlagen geworden, die unter extremen Prozessbedingungen eine stabile Leistung gewährleisten müssen. Während sich die Strukturgrößen in der Halbleiterfertigung der 2-nm-Marke nähern und KI-Architekturen höhere thermische Anforderungen mit sich bringen, müssen keramische Komponenten Plasmaeinwirkung, aggressiven Chemikalien, Hochvakuum und schnellen Temperaturwechseln standhalten und gleichzeitig eine hohe Maßhaltigkeit gewährleisten.

Warum Hochleistungskeramiken in der Halbleiterfertigung unverzichtbar sind

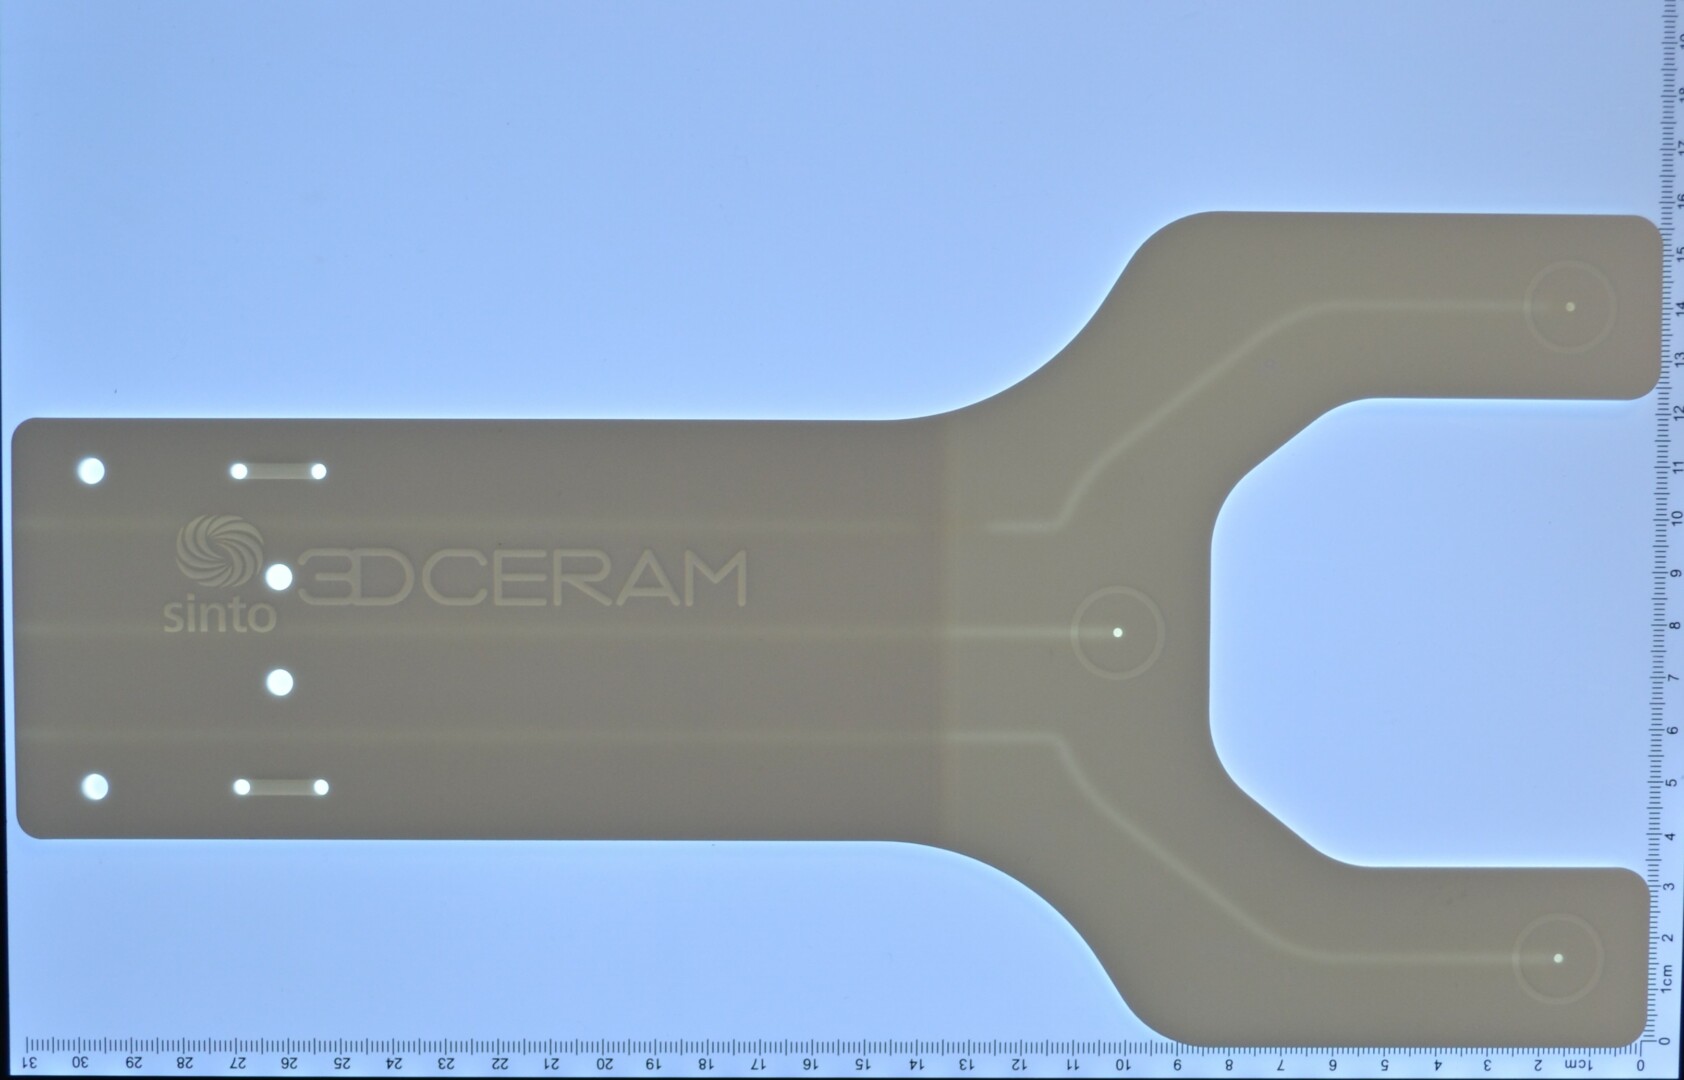
Standardmäßige Industriematerialien können sich unter den kombinierten Belastungen moderner Waferverarbeitungsprozesse zersetzen, Prozesskammern verunreinigen oder ihre Maßhaltigkeit verlieren. Technische Hochleistungskeramiken bieten die elektrische Isolierung, chemische Beständigkeit, mechanische Steifigkeit und thermische Leistungsfähigkeit, die für Front-End-Fertigungsanlagen erforderlich sind. Diese Anforderungen gelten auch für keramische Endeffektoren – Roboterarme, die Wafer zwischen Prozesskammern, Kassetten und Handhabungsstationen transportieren.

3D-gedruckter Endeffektor aus Aluminiumoxid mit internen Kanälen für die Halbleiterindustrie

Für Prozessingenieure und Hersteller von Fab-Equipment ist die Materialauswahl daher weit mehr als eine Entscheidung innerhalb der Lieferkette. Sie ist ein entscheidender Faktor bei der Konstruktion und beeinflusst die Sauberkeit der Prozesskammern, die Gleichmäßigkeit der Wafer, die Lebensdauer der Komponenten sowie die Fähigkeit, Anlagen für immer anspruchsvollere Prozessfenster zu qualifizieren.

Marktdynamik: Die quantitative Nachfrage nach Keramik für die Halbleiterindustrie

Der starke Anstieg der Investitionsausgaben (Capex) für neue Halbleiterfabriken, insbesondere für KI-Chips und fortschrittliche Technologieknoten, treibt den Verbrauch von Keramiken in Halbleiterqualität direkt an. Jede neue Fab erhöht den Bedarf an Komponenten für Prozesskammern, Bauteilen für das Wafer-Handling, Elementen für das Wärmemanagement und Ersatzkomponenten.

Laut Dataintelo wird der weltweite Markt für keramische Bauteile für die Halbleiterindustrie im Jahr 2025 auf 9,4 Milliarden US-Dollar geschätzt und soll sich bis 2034 mit 18,7 Milliarden US-Dollar nahezu verdoppeln. Dies entspricht einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 7,9 % zwischen 2026 und 2034.

Das Wachstum konzentriert sich insbesondere auf Anwendungen in der Waferverarbeitung, die 2025 mit 34,2 % den größten Umsatzanteil ausmachten. Da Foundries verstärkt in Extrem-Ultraviolett-Lithografie (EUV), Advanced Packaging und höhere Wafer-Durchsätze investieren, steigt die Nachfrage nach zuverlässigen Linern, Ringen, Platten und Komponenten für das Wärmemanagement parallel zur installierten Anlagenbasis.

Die drei wichtigsten Keramiken für die Halbleiterindustrie

Die Leistungsfähigkeit von Vakuumkomponenten, elektrostatischen Chucks (ESCs) und Komponenten im Inneren von Prozesskammern basiert hauptsächlich auf drei technischen Keramiken: Aluminiumoxid, Siliziumkarbid und Aluminiumnitrid. Jedes dieser Materialien bietet unterschiedliche Eigenschaften im technischen Spannungsfeld zwischen elektrischem Verhalten, Wärmeleitung, chemischer Beständigkeit, Bearbeitbarkeit und Kosten.

E-Chuck aus Aluminiumoxid, in einem Stück auf der 3DCERAM C3601 ULTIMATE 3D-gedruckt.

Material Selection

Material Key strengths Typical semiconductor applications Main engineering trade-off
Alumina (Al₂O₃) High-purity electrical insulation, rigidity, plasma resistance and mature supply chain. Chamber liners, end-effectors, lifting pins, focus rings, gas distribution plates and structural insulators. Reliable and cost-effective, but lower thermal conductivity than SiC or AlN.
Silicon Carbide (SiC) Very high hardness, thermal stability, thermal conductivity and resistance to thermal shock. Epitaxy and CVD components, susceptors and high-temperature process hardware. Grade selection and finishing are critical; machining is demanding and electrical behavior varies by grade.
Aluminum Nitride (AlN) High thermal conductivity combined with strong electrical insulation and a CTE close to silicon. Electrostatic chucks, wafer handling, heat sinks and high-power packaging. Excellent thermal performance, but cooling channels and tight geometries require precise engineering.

Aluminiumoxid (Al₂O₃): Das bewährte Standardmaterial der Industrie

Mit einem Anteil von 38,5 % am weltweiten Markt für keramische Bauteile für die Halbleiterindustrie im Jahr 2025 stellt hochreines Aluminiumoxid den Standard für Halbleiter-Equipment dar. Es bietet eine ausgezeichnete Durchschlagsfestigkeit, hohe mechanische Steifigkeit und starke Plasmabeständigkeit und eignet sich daher besonders für isolierende und strukturelle Bauteile, die anspruchsvollen Prozesschemikalien ausgesetzt sind.

Anwendungen: In der Halbleiterfertigung wurde Aluminiumoxid zur Herstellung kundenspezifischer Lift Pins für CVD-Kammern eingesetzt. Die Bauteile erreichten die vollständige Produktionsqualifizierung, sodass 600 validierte Sets innerhalb weniger Wochen statt mehrerer Monate geliefert werden konnten.

Die vollständige Fallstudie finden Sie hier

Siliziumkarbid (SiC): Extreme thermische Stabilität

Siliziumkarbid ist das am schnellsten wachsende Segment in diesem Bereich, mit einer prognostizierten durchschnittlichen jährlichen Wachstumsrate (CAGR) von 9,4 % bis 2034. Seine außergewöhnliche Härte, extrem hohe Wärmeleitfähigkeit und hervorragende Temperaturwechselbeständigkeit machen es besonders wertvoll für Hochtemperaturprozesse, bei denen Maßhaltigkeit und Lebensdauer entscheidend sind.

Anwendungen: Siliziumkarbid ist für Hochtemperaturprozesse wie das epitaktische Wachstum und die chemische Gasphasenabscheidung (CVD) sowie für andere Umgebungen von großer Bedeutung, in denen Bauteile aggressivem Plasma und wiederholten Temperaturwechseln standhalten müssen.

Technischer Hinweis: Der niedrige Wärmeausdehnungskoeffizient von SiC trägt dazu bei, thermisch bedingte Spannungen zu begrenzen und die Maßhaltigkeit bei schnellen thermischen Prozessen aufrechtzuerhalten. Das genaue Verhalten hängt jedoch von der SiC-Sorte, dem Wafermaterial und der Prozesstemperatur ab.

Aluminiumnitrid (AlN): Der Standard für das Wärmemanagement

Mit den steigenden thermischen Anforderungen, insbesondere bei KI-Beschleunigerchips, ist Aluminiumnitrid unverzichtbar geworden. Seine außergewöhnlich hohe Wärmeleitfähigkeit von häufig mehr als 170 W/mK bei gleichzeitig hervorragender elektrischer Isolierung macht es besonders geeignet für wärmeempfindliche Wafer-Handling- und Packaging-Systeme.

Anwendungen: Aluminiumnitrid ist das vorherrschende Material für elektrostatische Chucks (ESCs), Hochleistungs-Halbleiter-Packaging und spezielle Kühlkörper. Entscheidend ist dabei das Verhältnis zwischen elektrischem Widerstand und Wärmeleitfähigkeit: AlN bietet einen praxisgerechten Kompromiss für moderne Wafer-Handling-Systeme, während interne Kühlkanäle weiterhin eine präzise Konstruktion und Bearbeitung erfordern.

Bauteil aus Aluminiumnitrid für die Halbleiterindustrie

Warum 3D-Druck heute unverzichtbar ist

Traditionell wurden keramische Bauteile durch Trockenpressen, Extrusion oder Schlickerguss hergestellt, gefolgt von der Grünbearbeitung und dem Sintern bei hohen Temperaturen. Diese Verfahren sind für etablierte Geometrien weiterhin effektiv, bieten jedoch weniger Flexibilität, wenn Halbleiteranlagen der nächsten Generation interne Kanäle, dünne Wandstärken oder integrierte Funktionen erfordern.

Die Bearbeitung technischer Keramiken ist langsam, kostspielig und eingeschränkt, wenn ein Bauteil gekrümmte innere Hohlräume oder komplexe Oberflächen aufweist. Der keramische 3D-Druck mittels Stereolithografie (SLA / VPP) überwindet diese Einschränkung, indem das Grünteil Schicht für Schicht anhand eines digitalen Modells aufgebaut und anschließend entbindert und gesintert wird.

Komplexe innere Geometrien und konturnahe Kühlung

Eine der größten Einschränkungen der traditionellen Bearbeitung ist die fehlende Möglichkeit, komplexe, gekrümmte innere Hohlräume herzustellen. Bei modernen ESCs und Showerheads sind eine gleichmäßige Gasverteilung und Flüssigkeitskühlung entscheidend. Der keramische 3D-Druck ermöglicht die Herstellung von konturnahen Kühlkanälen, also internen Kanälen, die den Konturen des Bauteils eng folgen. Dies kann eine gleichmäßigere Wärmeableitung über einen 300-mm-Wafer unterstützen und dadurch helfen, Randdefekte zu reduzieren und die Ausbeute zu sichern. Derselbe Konstruktionsansatz kann auch bei leichten keramischen Endeffektoren von Vorteil sein, bei denen Steifigkeit, geringe Durchbiegung, thermische Stabilität und Partikelkontrolle während des robotergestützten Wafertransfers entscheidend sind.

Funktionsintegration und monolithisches Design

Traditionelle Baugruppen erfordern häufig die Verbindung mehrerer Keramikteile durch Hartlöten oder mechanische Befestigungselemente. Dadurch können potenzielle Leckstellen, Toträume und Risiken der Partikelbildung entstehen. Die additive Fertigung ermöglicht es 3DCeram Sinto, komplexe Baugruppen aus mehreren Teilen in einer einzigen monolithischen Struktur zusammenzufassen. Dieser Grad der Funktionsintegration kann einen saubereren Betrieb in Ultrahochvakuum-Umgebungen (UHV) unterstützen und die Lebensdauer der Komponenten verlängern.

Technischer Hinweis: Strukturen wie diamantähnliche periodische offenzellige Geometrien, die die verfügbare Oberfläche für thermische oder chemische Reaktionen maximieren, können nicht auf die gleiche Weise wie konventionelle Formen bearbeitet werden. Sie müssen Schicht für Schicht aufgebaut werden. Damit bietet die additive Fertigung einen praktischen Weg zur Herstellung von Geometrien, die mehrere Funktionen in einem einzigen keramischen Bauteil vereinen.

Agilität bei der Werkzeugentwicklung und schnelle F&E

Hersteller von Fab-Equipment arbeiten unter anspruchsvollen F&E-Zeitplänen. Die konventionelle iterative Entwicklung eines Keramikbauteils kann teure, mit Diamantwerkzeugen gefertigte Formen und Vorlaufzeiten von mehreren Monaten erfordern. Der 3D-Druck macht spezielle Werkzeuge überflüssig und ermöglicht es Ingenieuren, innerhalb weniger Wochen von einer CAD-Datei zu einem gesinterten Prototyp aus hochreiner Keramik zu gelangen. Dadurch können Kammerauskleidungen, Fokusringe oder kundenspezifische Vorrichtungen für das Wafer-Handling schneller optimiert und weiterentwickelt werden.

Partnerschaft für Halbleiter-Equipment der nächsten Generation

Die Anforderungen der Halbleiterfabriken von morgen zu erfüllen, bedeutet mehr als nur die Beschaffung geeigneter Rohmaterialien. Es erfordert die gemeinsame Entwicklung von Geometrien, die die Grenzen der Prozessleistung erweitern. Materialreinheit, Druckauflösung, Schwindungskompensation, Entbinderung, Sintern und Endbearbeitung tragen alle zum endgültigen Verhalten des Bauteils bei.

3DCeram Sinto bietet speziell auf die Halbleiterindustrie zugeschnittenen keramischen 3D-Druck mittels Stereolithografie (SLA). Durch den Einsatz von hochreinem Aluminiumoxid, Aluminiumnitrid und Siliziumkarbid unterstützt das Engineering-Team OEMs dabei, die thermische Gleichmäßigkeit, Plasmabeständigkeit und geometrische Komplexität zu erreichen, die für Technologieknoten unter 2 nm erforderlich sind.

Fazit: Entwicklung der nächsten Generation von Halbleiteranlagen

Hochleistungskeramiken verbinden die elektrischen, thermischen und chemischen Anforderungen der modernen Halbleiterfertigung. Aluminiumoxid bleibt das bewährte und zuverlässige Standardmaterial der Industrie, Siliziumkarbid eignet sich für thermisch besonders anspruchsvolle Umgebungen und Aluminiumnitrid bietet ein wertvolles Gleichgewicht zwischen Wärmeleitfähigkeit und elektrischer Isolierung.

Der Einsatz des keramischen 3D-Drucks erweitert die Möglichkeiten dieser Materialien auf immer komplexere Bauteildesigns. Durch konturnahe Kühlung, monolithische Integration und schnellere Designiterationen bietet die additive Fertigung Anlagenentwicklern einen praktischen Weg, die Leistungsfähigkeit zu verbessern und gleichzeitig die Einschränkungen durch konventionelle Werkzeuge zu reduzieren.

Vat-Photopolymerisation für technische Keramiken

Wie keramische SLA komplexe Hochleistungsbauteile von der Entwicklung bis zur industriellen Produktion ermöglicht

Die Vat-Photopolymerisation hat sich zu einem wichtigen Verfahren für Hersteller entwickelt, die technische Keramikbauteile mit komplexen Geometrien, feinen Details und hoher Oberflächenqualität benötigen. Häufig auch als keramische Stereolithografie oder keramische SLA bezeichnet, verbindet diese Technologie die Gestaltungsfreiheit der additiven Fertigung mit den funktionellen Eigenschaften technischer Keramiken nach dem Entbindern und Sintern. Sie ist besonders relevant, wenn konventionelle Formgebungs- oder Bearbeitungsverfahren kostspielige Werkzeuge, einen hohen Materialabtrag oder die Montage mehrerer Einzelkomponenten erfordern würden.

3DCeram Sinto SLA technology scheme

Was ist Vat-Photopolymerisation im keramischen 3D-Druck?

Die Vat-Photopolymerisation ist ein additives Fertigungsverfahren, bei dem eine Lichtquelle eine lichtempfindliche Formulierung selektiv aushärtet. Bei keramischen Anwendungen besteht diese Formulierung aus einer Suspension aus feinem Keramikpulver und Photopolymerharz. Der Drucker erzeugt ein Grünteil, das anschließend gereinigt, entbindert und gesintert wird, um ein dichtes Keramikbauteil für anspruchsvollste Anwendungen zu erhalten. Die Suspensionen von 3DCeram enthalten einen Keramikanteil von 50–60 %, was eine bessere Kontrolle des Schrumpfverhaltens unterstützt.

Der gesamte Prozess beginnt mit einem CAD-Modell. Die Geometrie wird ausgerichtet, bei Bedarf mit Stützstrukturen versehen und skaliert, um die Schrumpfung auszugleichen. Während des Drucks härtet ein Laser jede einzelne Schicht aus. Anschließend wird das Grünteil sorgfältig gereinigt, bevor die organischen Bestandteile während des Entbinderungsprozesses entfernt werden. Durch das abschließende Sintern wird die keramische Mikrostruktur verdichtet. Falls bestimmte Maßtoleranzen oder Oberflächenqualitäten erforderlich sind, können zusätzliche Bearbeitungsschritte wie Schleifen, Läppen oder Polieren eingesetzt werden. Typische Schichtdicken liegen zwischen 25 und 100 µm.

Warum die thermischen Prozessschritte entscheidend sind

Der Druck ist nur eine Phase der additiven Keramikfertigung. Beim Entbindern müssen die organischen Bestandteile entfernt werden, ohne dass sich ein innerer Druck aufbaut, der Risse oder Verformungen verursachen könnte. Durch das anschließende Sintern werden die endgültige Dichte und die Materialeigenschaften erreicht, gleichzeitig entsteht jedoch auch eine dimensionale Schrumpfung. Die typische lineare Schrumpfung beträgt je nach Material etwa 15–25 %.

Für industrielle Anwender hängt eine zuverlässige Maßkompensation daher von kalibrierten Materialdaten, stabilen Druckbedingungen und kontrollierten Ofenzyklen ab.


Wesentliche Vorteile für technische Keramikbauteile

Feine Details, glatte Oberflächen und hohe Gestaltungsfreiheit

Die keramische Vat-Photopolymerisation eignet sich besonders für Bauteile mit feinen Details, dünnen Wandstärken, internen Kanälen, Gitterstrukturen oder komplexen Strömungswegen. Das Verfahren ermöglicht glattere Oberflächen direkt nach dem Druck sowie feinere geometrische Details als pulver- oder extrusionsbasierte keramische AM-Verfahren. Dadurch wird eine Near-Net-Shape-Fertigung unterstützt und der Bedarf an Nachbearbeitung komplexer Oberflächen kann reduziert werden. Die kleinsten druckbaren Details in der XY-Ebene können Größen von 50 bis 150 µm erreichen, während die Oberflächenrauheit nach dem Sintern typischerweise bei etwa Ra 1–2 µm liegt.

Die Technologie ermöglicht es Ingenieuren außerdem, das Bauteildesign grundsätzlich neu zu denken. Interne Kanäle können direkt in Bauteile für das Wärme- oder Fluidmanagement integriert werden, poröse Bereiche oder Gitterstrukturen können hinzugefügt und mehrere Funktionen in einer einzigen gedruckten Geometrie zusammengeführt werden. Diese Vorteile sind besonders relevant, wenn geometrische Komplexität die Leistung verbessert, Montagevorgänge reduziert oder Werkzeuge überflüssig macht – und weniger bei einfachen Bauteilen, die bereits wirtschaftlich durch Pressen oder Spritzgießen hergestellt werden können.

Ein flexibler Weg von Forschung und Entwicklung bis zur Produktion

Da der Prozess auf einer digitalen Datei basiert, können Designs geändert werden, ohne ein neues Werkzeug oder eine neue Form herstellen zu müssen. Keramische SLA eignet sich daher besonders für Forschung und Entwicklung, Designqualifizierung, Prototypen, Überbrückungsproduktion, Kleinserien und High-Mix-Fertigung. Die Produktivität wird unter anderem durch die Auslastung der Bauplattform, die Bauteilhöhe, die Ofenkapazität, die Reinigungszeit und die Ausbeute beeinflusst. Unser umfassendes Produktportfolio bietet einen reibungslosen und skalierbaren Weg vom Prototyping bis zur industriellen Produktion.


Wie 3DCeram die Vat-Photopolymerisation einsetzt

C101 EASY FAB: Entwicklung mit direktem Skalierungspfad

Die C101 EASY FAB zeigt, wie derselbe keramische SLA-Ansatz sowohl die Entwicklung als auch die Industrialisierung unterstützen kann. Ihre Bauplattform von 100 × 100 × 150 mm ist für die Entwicklung und Herstellung von Bauteilen ausgelegt, bevor diese auf größere 3DCeram-Systeme skaliert werden.

Die Maschine basiert auf einer einteiligen Granitstruktur, die mechanische und optische Komponenten integriert und langfristige Stabilität gewährleistet. Die Zuführung der Keramiksuspension erfolgt über eine Peristaltikpumpe und einen druckbeaufschlagten Materialtank, der nur die für den jeweiligen Druckauftrag benötigte Materialmenge bereitstellt. Echtzeit-Produktionsüberwachung und die Verfügbarkeit des CERIA-Systems von 3DCeram ergänzen diese Positionierung von der Entwicklung bis zur Produktion. Die Maschine kann einen Druck mit nur 10 mL Keramiksuspension starten.

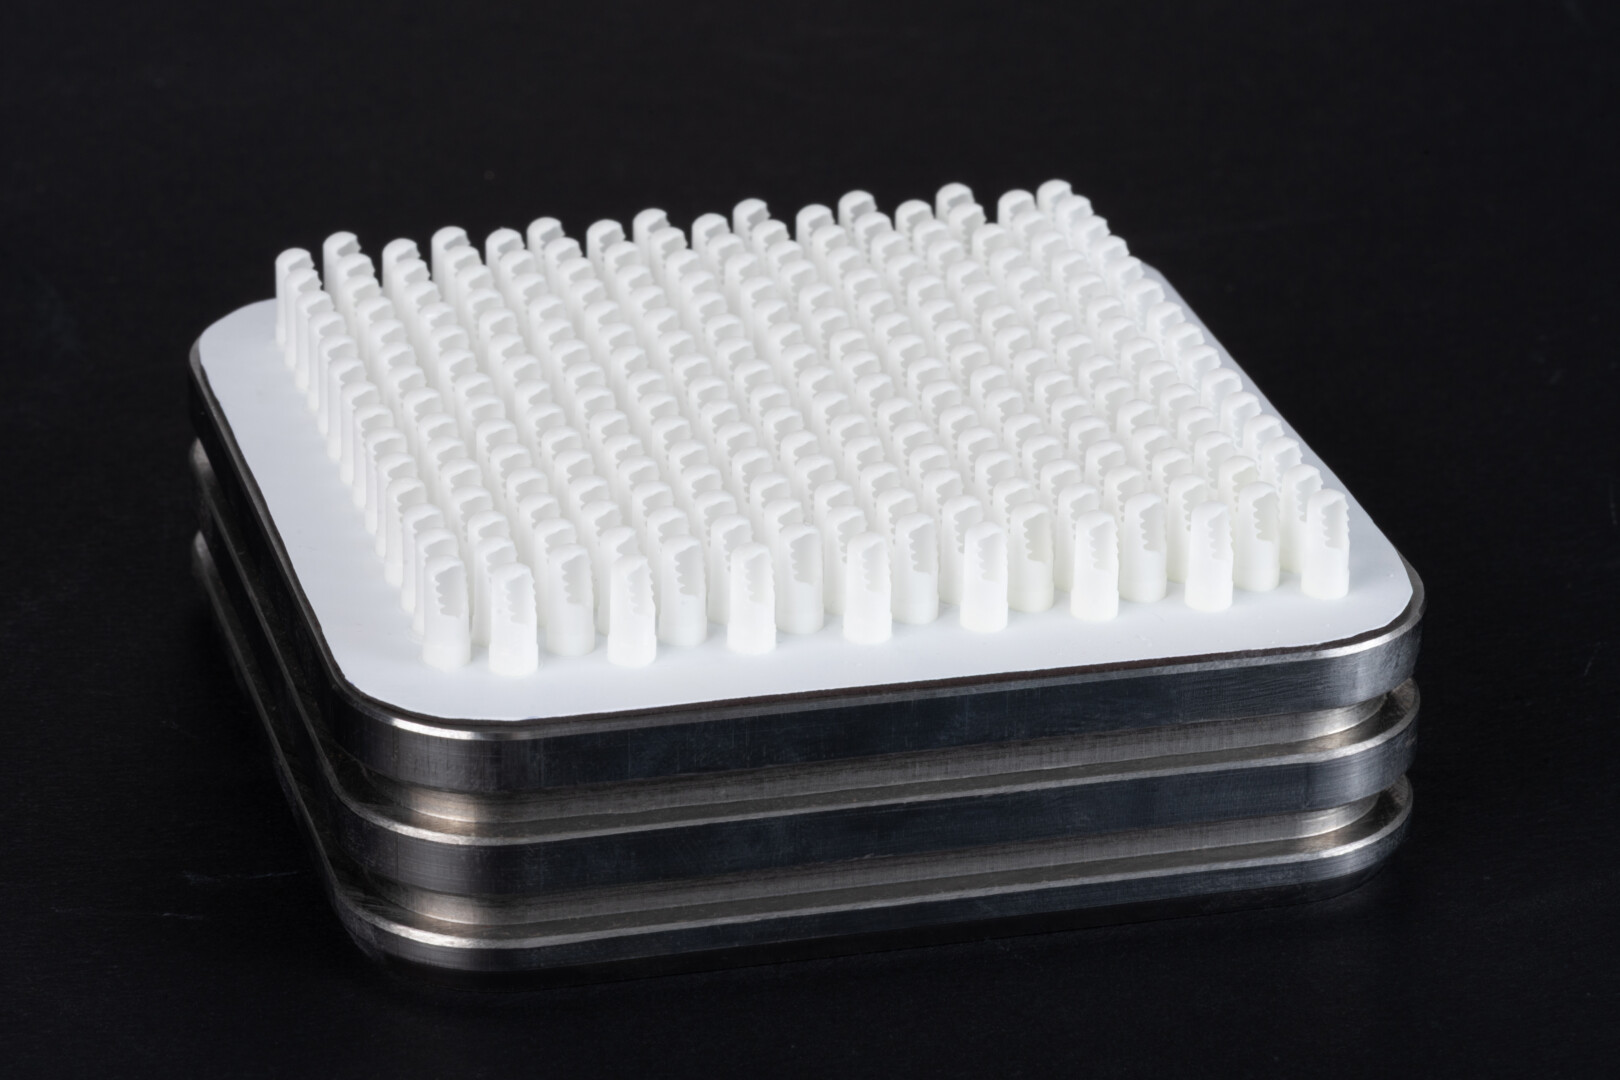
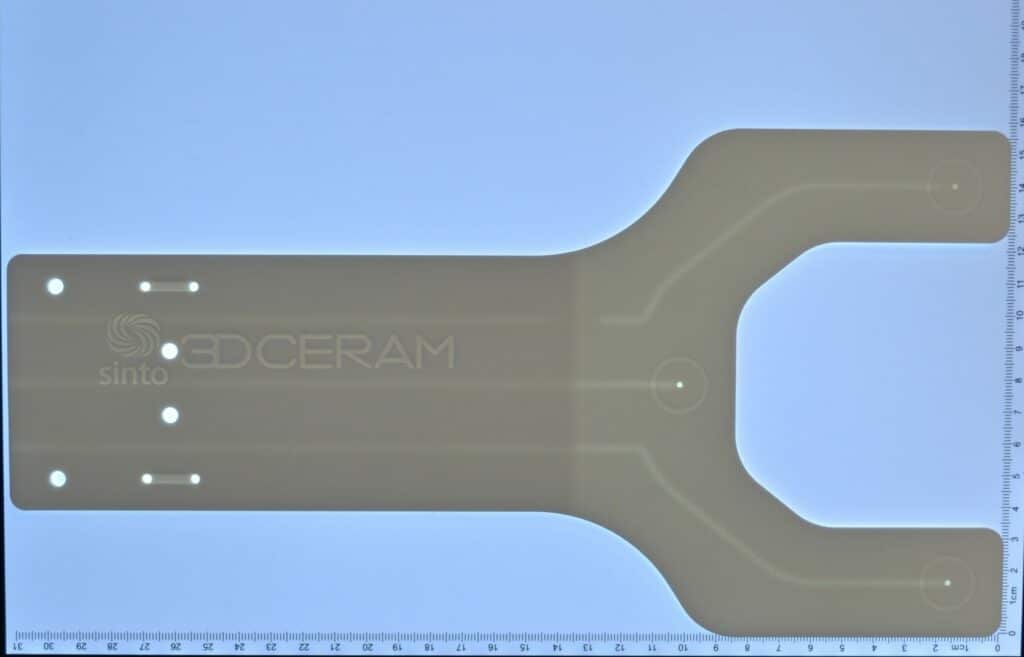
Full plate of cartillage scrapper produced on the C101 EASY FAB
Komplette Charge von Knorpelschabern, hergestellt auf der C101 EASY FAB

C1000 FLEXMATIC: größere Bauvolumen und teilautomatisierte Produktion

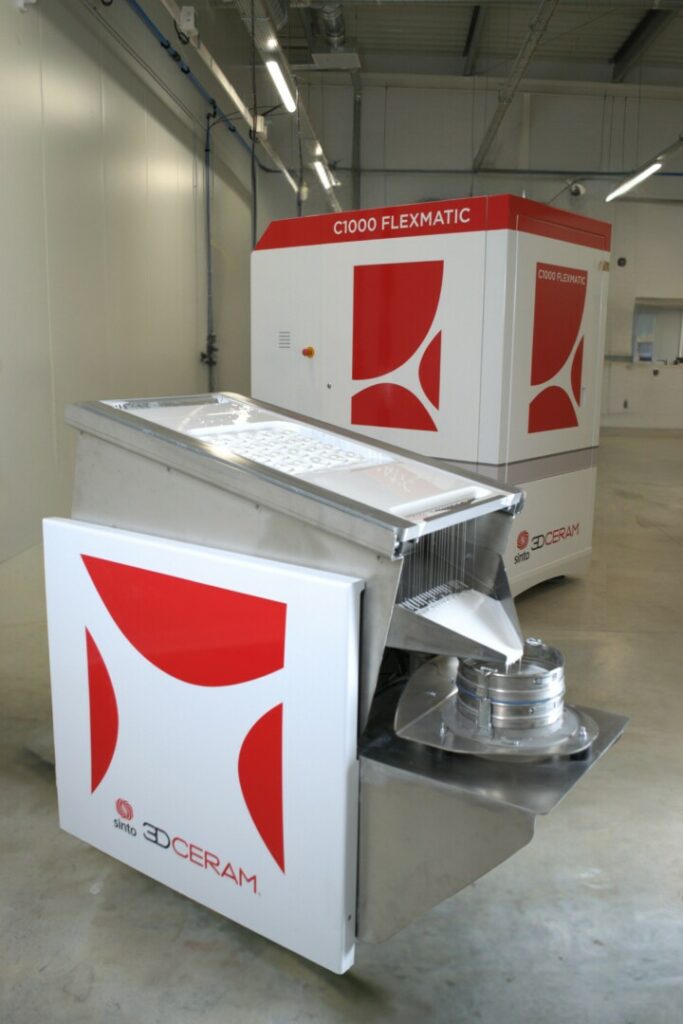
Für größere Bauteile oder die Serienproduktion bietet die C1000 FLEXMATIC eine Bauplattform von 320 × 320 × 200 mm und kann je nach gewünschtem Produktivitätsniveau mit zwei oder drei Lasern konfiguriert werden. Ihr herausnehmbarer Tank wurde entwickelt, um die Verarbeitung gedruckter Bauteile in eine teilautomatisierte Produktionslinie zu integrieren. Die Maschine verfügt außerdem über eine automatische Wiederaufbereitung des nicht ausgehärteten Materials sowie einen teilautomatisierten Reinigungsschritt.

Dank der Top-Down-SLA-Technologie ist das System darauf ausgelegt, nur wenige oder gar keine Stützstrukturen zu benötigen, wodurch die Nachbearbeitung nach dem Druck vereinfacht wird. Der druckbeaufschlagte 45-Liter-Materialtank bietet eine hohe Druckautonomie und ermöglicht längere, unterbrechungsfreie Produktionsläufe.

Zusammen zeigen die C101 EASY FAB und die C1000 FLEXMATIC eine praxisorientierte Skalierungslogik: Material, Geometrie und Prozess werden zunächst auf einer kompakten Plattform entwickelt und validiert, bevor das Projekt auf ein größeres industrielles System übertragen wird – unter Beibehaltung einer vergleichbaren Materialzuführung und Prozessphilosophie.

```html

CERAMAKER Druckerportfolio

3DCeram C101 EASY FAB Keramik-3D-Drucker

C101 EASY FAB

3DCeram C1000 FLEXMATIC Keramik-3D-Drucker

C1000 FLEXMATIC

Abmessungen
(B × T × H)
1020 × 1005 × 1976 mm
1150 × 1850 × 1950 mm
Bauplattform
100 × 100 × 150 mm
320 × 320 × 200 mm
Laser
1
1 / 2 / 3
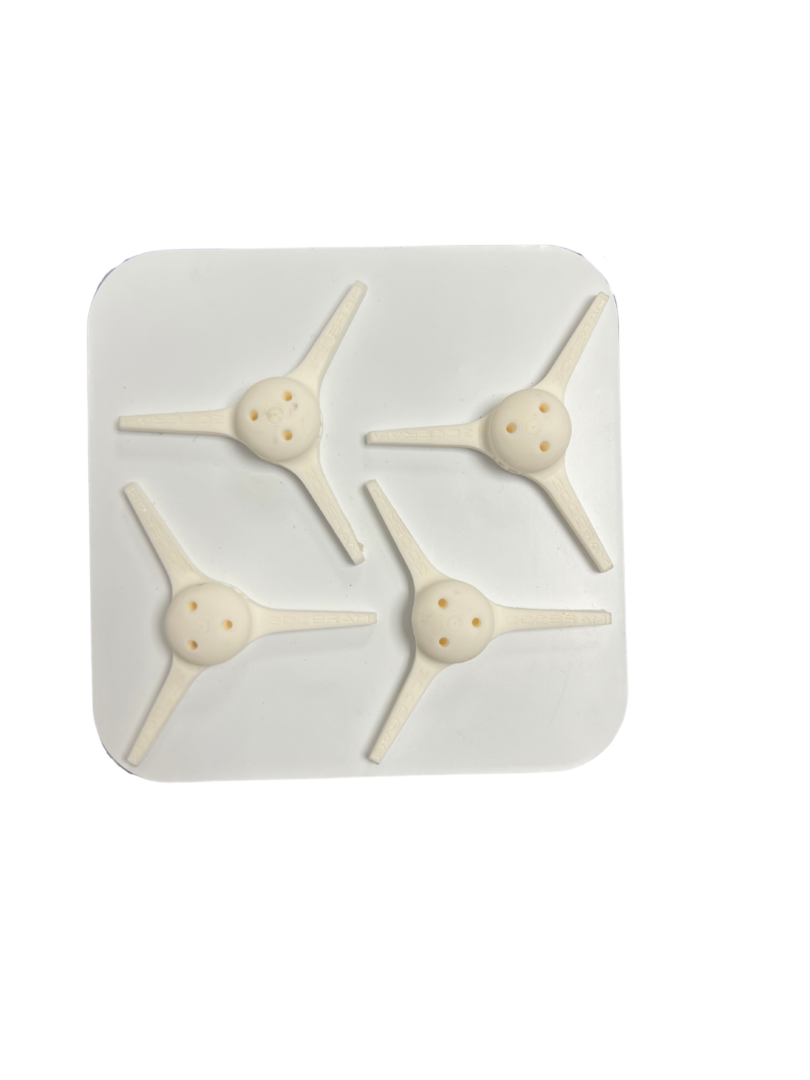
Auf der C101 EASY FAB gefertigte Bauteile
4 Teile in 1 Std. 20 Min. — 20 Min. / Teil
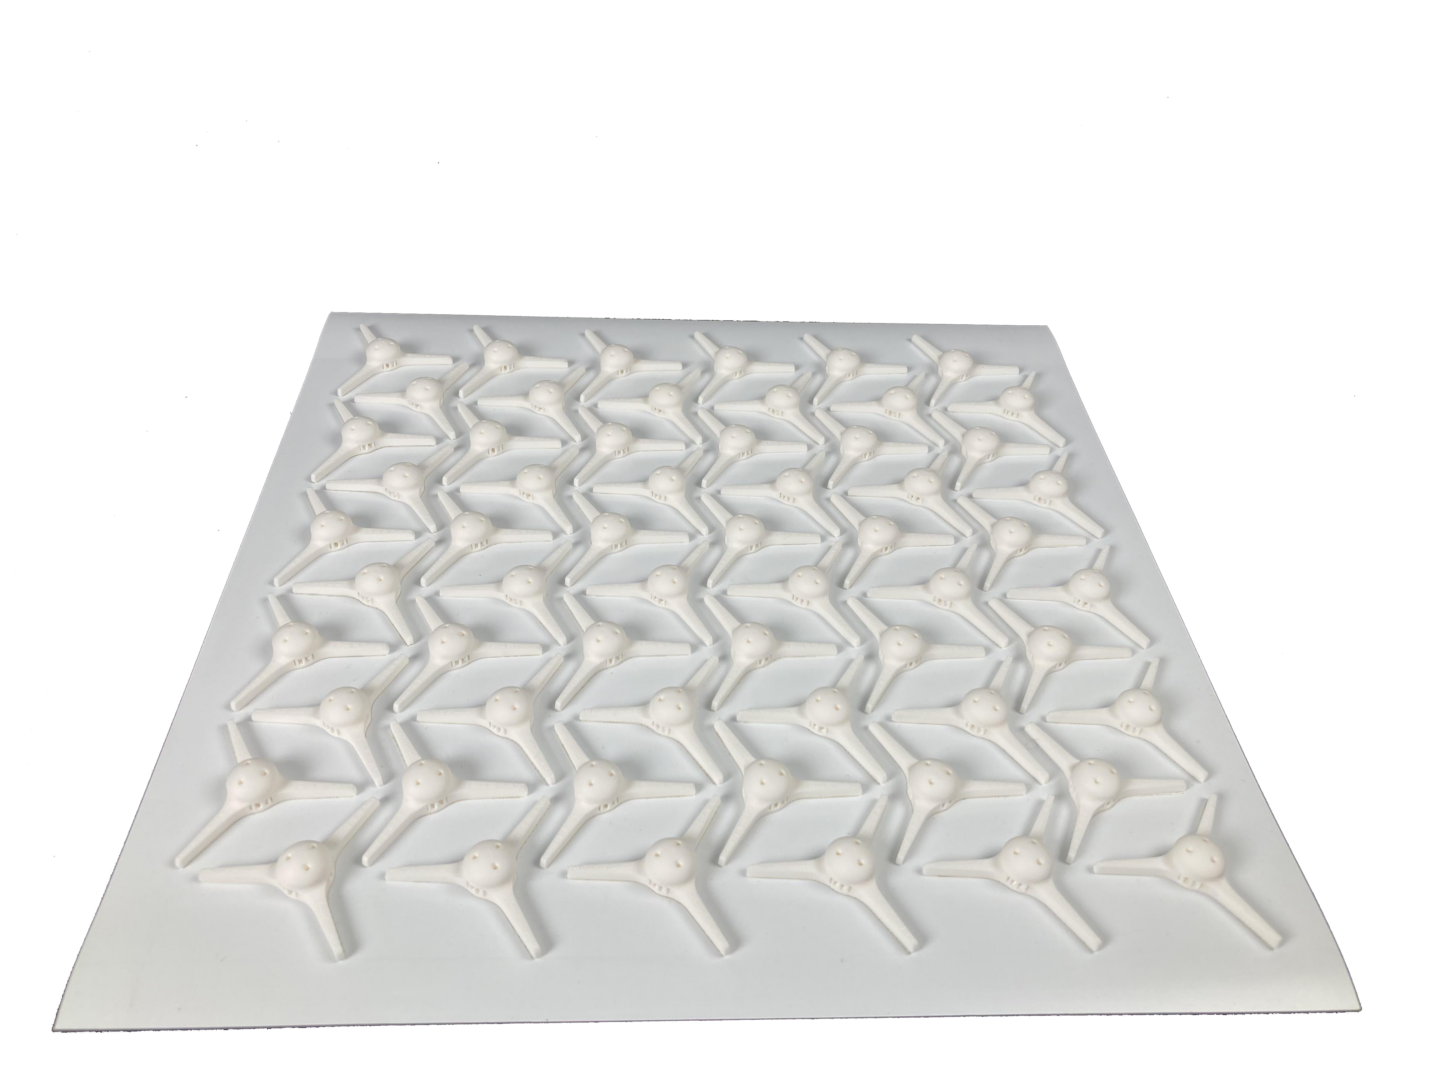
Auf der C1000 FLEXMATIC gefertigte Bauteile
48 Teile in 6 Std. 10 Min. — 7,7 Min. / Teil
```

Grenzen und technische Aspekte

Die Vat-Photopolymerisation ist kein automatischer Ersatz für konventionelle keramische Fertigungsverfahren. Grünteile bleiben während der Reinigung, beim Entfernen von Stützstrukturen und beim Handling empfindlich. Ungleichmäßige Wandstärken können zu unterschiedlicher Schrumpfung und Verzug führen, während geschlossene Hohlräume Harz oder Gase einschließen können. Konstruktionen sollten daher abrupte Querschnittsänderungen vermeiden, Entleerung und Entbinderungsverhalten berücksichtigen und bei Bedarf geeignete Sinterstützen vorsehen.

Ebenso entscheidend ist das Materialverhalten. Dichte und mechanische Eigenschaften können bei optimierter Formulierung und Prozessführung an die Werte konventionell hergestellter Keramiken heranreichen. Poren, Mikrorisse, Oberflächenschäden oder eine ungleichmäßige Wärmebehandlung können jedoch die Leistung beeinträchtigen. Sicherheitskritische Anwendungen können daher konservative Sicherheitsfaktoren, umfangreiche Prüfungen, vollständige Rückverfolgbarkeit und formale Qualifizierungsprozesse erfordern.


Industrielle Anwendungen der keramischen Vat-Photopolymerisation

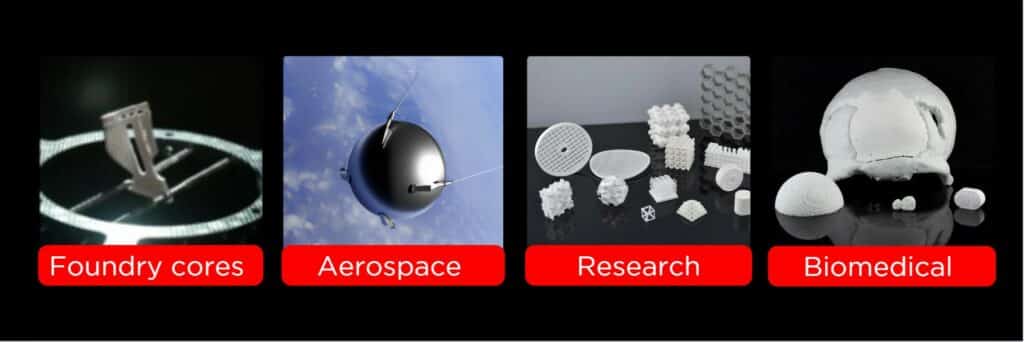
Die stärksten Einsatzbereiche finden sich dort, wo die besonderen Eigenschaften technischer Keramiken und geometrische Komplexität gleichermaßen entscheidend sind. In der Halbleiterfertigung können Keramikbauteile für Wafer-Handling, Ätz- und Beschichtungsprozesse sowie in Hochtemperaturumgebungen eingesetzt werden. In der Luft- und Raumfahrt sowie im New-Space-Bereich zählen wissenschaftliche Instrumente, keramische Antennen und Halterungen, optische Komponenten und Triebwerke zu den möglichen Anwendungen. Systeme für grünen Wasserstoff können von gewellten oder kanalreichen Geometrien profitieren, die die Austauschfläche vergrößern und gleichzeitig anspruchsvollen Druckbedingungen standhalten.

Biomedizinische Anwendungen umfassen unter anderem dentale, orthopädische und rekonstruktive Komponenten, insbesondere wenn patientenspezifische Geometrien oder kontrollierte Porositäten erforderlich sind. Weitere relevante Einsatzgebiete sind verschleißfeste Düsen, Dichtungen, Hochtemperaturvorrichtungen, chemikalienbeständige Werkzeuge sowie keramische Bauteile für das Wärme- oder Elektronikmanagement.

Das Materialportfolio von 3DCeram umfasst oxidische und nichtoxidische Formulierungen wie Aluminiumoxid, Zirkonoxid, siliziumoxidbasierte Materialien, Hydroxylapatit, Tricalciumphosphat, Cordierit, Aluminiumnitrid und Siliziumnitrid. Die Eignung muss für jede Anwendung und Maschinenkonfiguration individuell geprüft werden.

Die Materialauswahl ist ein entscheidender Bestandteil der additiven Keramikfertigung. Aluminiumoxid und Zirkonoxid bieten unterschiedliche Kombinationen aus Festigkeit, Bruchzähigkeit und elektrischen Eigenschaften, während technische Keramiken wie Siliziumnitrid, Aluminiumnitrid und Cordierit für anspruchsvolle thermische oder dielektrische Umgebungen eingesetzt werden. Die nachfolgende Tabelle fasst Richtwerte für Materialien zusammen, die für die keramische Vat-Photopolymerisation verfügbar sind. Die endgültigen Werte hängen von der Formulierung, den Druckparametern sowie den Entbinderungs- und Sinterzyklen ab.

Richtwerte ausgewählter technischer Keramiken

```html
Material
Dichte (g/cm³) WAK (ppm/K) Biegefestigkeit (MPa) Bruchzähigkeit (MPa·m½) Wärmeleitfähigkeit (W/m·K) Relative Permittivität ε_r Durchschlagsfestigkeit (kV/mm) Hochtemperaturbeständigkeit
Aluminiumoxid (Al₂O₃ 99,8 %) 3,9 7–8 300–400 3–4 20–30 9–10 12–15 ~1600°C
Zirkonoxid 3Y-TZP 6,0 10–11 900–1200 7–10 2–3 25–30 8–12 1000–1200°C
ATZ (Al₂O₃–ZrO₂) 4,1–4,3 8–9 500–900 4–6 15–25 12–15 10–12 1400–1500°C
Si₃N₄ 3,2 3–4 700–1000 6–10 20–30 7–8 10–13 1200–1400°C
AlN 3,3 4–6 250–350 2–3 140–180 8–9 12–15 ~800–1000°C
Cordierit 2,5–2,6 0–2 80–120 1–1,5 3–5 5–6 8–10 1100–1200°C
```

Hinweis: Die angegebenen Werte dienen lediglich als Richtwerte und können je nach Materialqualität, Bauteilgeometrie, Bauteilorientierung, Druckparametern und thermischer Behandlung variieren. Bitte wenden Sie sich an 3DCeram Sinto, um materialspezifische Daten für Ihre Anwendung zu erhalten.


Wann sollten Hersteller keramische SLA einsetzen?

Die Vat-Photopolymerisation ist besonders geeignet, wenn ein Bauteil feine Details, interne Kanäle, dünne Wandstärken, eine hohe Oberflächenqualität oder kundenspezifische Geometrien erfordert und der Verzicht auf Werkzeuge einen klaren Mehrwert bietet.

Weniger attraktiv ist das Verfahren bei sehr einfachen Geometrien in großen Stückzahlen, die bereits kostengünstig durch Pressen oder Spritzgießen hergestellt werden können, sowie bei Bauteilen, die den verfügbaren Bauraum überschreiten. Eine realistische Wirtschaftlichkeitsbetrachtung sollte Material, Druck, Reinigung, Ofenzyklen, Qualitätskontrolle, Nachbearbeitung und die erwartete Ausbeute berücksichtigen.


Fazit: komplexe Keramikdesigns in industrielle Bauteile überführen

Die keramische Vat-Photopolymerisation verbindet digitale Gestaltungsfreiheit mit der Leistungsfähigkeit gesinterter technischer Keramiken. Ihr Mehrwert liegt in der Herstellung von Geometrien, die mit konventionellen Verfahren nur schwer bearbeitet oder geformt werden können, während gleichzeitig schnellere Designiterationen und eine werkzeuglose Fertigung kleiner und mittlerer Serien ermöglicht werden.

Der Erfolg hängt jedoch von der Beherrschung der gesamten Prozesskette ab – von der Suspension und den Druckparametern bis hin zum Entbindern, Sintern und zur Qualitätssicherung.

Um zu prüfen, wie dieser Ansatz zu einem bestimmten Bauteil oder einer Produktionsstrategie passen kann, entdecken Sie die keramischen 3D-Drucklösungen C101 EASY FAB und C1000 FLEXMATIC von 3DCeram.

Besuchen Sie uns auf der Fachmesse Ceramitec in München!

In nur wenigen Tagen macht sich das Team von 3DCeram Sinto auf den Weg nach München zur internationalen Fachmesse für Keramik und unter anderem technische Keramik: Ceramitec.

Die Gelegenheit für uns, Ihnen unsere neuesten Innovationen zu enthüllen. Neue Materialien, neue Vorschläge zur Erleichterung und Einsparung von Produktionskosten in bestimmten Prozessschritten.

Besuchen Sie uns vom 24. bis 26. März 2026 in Halle A6 – Stand 113/214, um über Ihre Projekte und Bedürfnisse zu sprechen. Unser Team gibt Ihnen die Schlüssel an die Hand, um Sie bei Ihrer Wahl zu unterstützen und Ihnen unsere vielfältigen Optionen der additiven Fertigung für technische Keramiken anzubieten.

Entdecken Sie, wie 3DCeram Sinto Sie vom Prototyping bis zur Großserienfertigung in sensiblen Märkten wie Luft- und Raumfahrt, Verteidigung, Medizin, Energie oder der Herstellung elektronischer Komponenten begleitet.

An unserem Stand können Sie entdecken:

Einer der Höhepunkte der Show:

Richard Gaignon, CEO des Unternehmens, wird an einer Expertenrunde zur Industrialisierung des Keramik-3D-Drucks teilnehmen. Dieses Panel mit dem Titel „Scaling 3D Printed Technical Ceramics in Advanced Production“ bringt Technologieentwickler und industrielle Endanwender zusammen, um die praktischen Herausforderungen der Fertigung zu diskutieren es verspricht eine ergiebige und spannende Debatte zu werden..

Verpassen Sie nicht die Konferenzen, an denen 3DCeram teilnimmt:

  1. Vorgeschlagen und moderiert von Ceramic Applications

„Produktion von kleinen und mittleren Serien durch additive Fertigung: Automatisierung und KI für eine bessere Rentabilität“

Referent: Eric Louradour (Business Developer)

Datum: Dienstag, 24. März, von 11:30 bis 11:50 Uhr

Ort: Halle A6 – A6.542

  1. Keramiken der nächsten Generation: im Dienste der Zukunft von Luftfahrt, Verteidigung und Raumfahrt – Vorgeschlagen vom Pôle Européen de la Céramique

„Industrialisierung der Keramik: wie Nitride und Automatisierung die additive Fertigung neu definieren“

Referent: Maxence Bourjol (Vertriebsleiter)

Datum: Dienstag, 24. März, von 14:30 bis 15:30 Uhr

Ort: Halle A6 – A6.542

Wie teilnehmen?

Einladungen werden auf einfache Anfrage unter info@3dceram.com angeboten (begrenzte Anzahl).

Wir freuen uns auf Ihren zahlreichen Besuch…

Automatisierte Nachbearbeitung für den Keramik-3D-Druck | Auto Cerakleaner

Sie ist da! Der AUTO CERAKLEANER, unsere neue automatisierte Reinigungsmaschine speziell für 3D-gedruckte Keramikteile. Sie wurde entwickelt, um Ihre Produktionslinie zu optimieren und Ihre Herstellungskosten pro Bauteil zu senken.

Warum sollten Sie sich für den AUTO CERAKLEANER entscheiden?

Der AUTO CERAKLEANER ist mehr als nur eine einfache Reinigungsmaschine; er ist ein echter Leistungsfaktor für Ihre Fertigung. Er ermöglicht es Ihnen, Ihren Ertrag zu maximieren und gleichzeitig eine konstante Qualität zu gewährleisten.

Sparen Sie Zeit: Reinigen Sie Ihre Teile schneller als mit manueller Reinigung (siehe Tabelle unten).

Reduzieren Sie die Bedienerzeit: Ein sehr kurzer manueller Eingriff ist nötig, um die Teile für das Brennen vorzubereiten.

Sicherheit & HSE: Schützen Sie Ihre Fachkräfte, indem Sie den längeren Kontakt mit Lösungsmitteln minimieren.

Schonen Sie Ihre Bauteile: Das Reinigungssystem mit geringer mechanischer Belastung begrenzt das Risiko von Ausschuss und Bruch.

Effizienz durch Zahlen belegt

Der Vergleich zwischen manueller Reinigung und dem AUTO CERAKLEANER ist eindeutig:

- Bei einer Charge von 70 Aluminiumoxid-Düsen: Die Bearbeitungszeit sinkt von 60 Minuten manuell auf nur 5 Minuten.
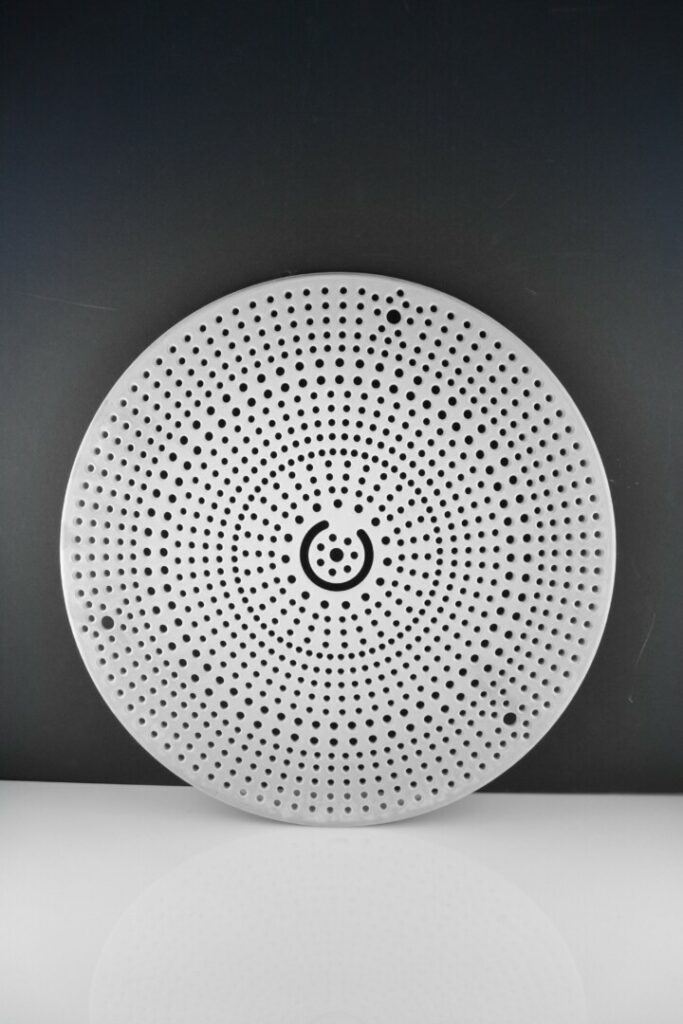
- Bei einer Saugplatte (Halbleiterindustrie): Die Zeit wird von 40 Minuten auf nur 15 Minuten reduziert.

Ein Engagement für Nachhaltigkeit (CSR)

Neben der drastischen Senkung Ihrer Betriebskosten (OPEX) unterstützt der AUTO CERAKLEANER Ihre Ziele für nachhaltige Entwicklung. Unser Lösungsmittel AUTO CERAKLEAN ermöglicht mehrere Reinigungszyklen vor dem Austausch.

Bereit, Ihren Erfolg zu automatisieren?

Laden Sie hier den Produktflyer herunter!

Kontaktieren Sie uns noch heute, um zu erfahren, wie der AUTO CERAKLEANER Ihre Produktionslinie transformieren kann.

E-Mail: info@3dceram.com

3DCeram Sinto auf der Formnext: Zukunft des industriellen keramischen 3D-Drucks

Vom 18. bis 21. November in Frankfurt (Halle 11.1 – Stand C68) bekräftigt 3DCeram Sinto seine Mission: Herstellern ein relevantes und industrietaugliches keramisches 3D-Druckangebot bereitzustellen, das auf die Anforderungen der Serienproduktion zugeschnitten ist.
Mit mehr als 20 Jahren Erfahrung im keramischen additiven Fertigungsbereich liefert 3DCeram Sinto Lösungen, die auf echte industrielle Bedürfnisse abgestimmt sind – von der Forschung und Entwicklung bis zur Serienproduktion. Der Schwerpunkt liegt auf Präzision, Zuverlässigkeit und Kosteneffizienz.

Industrielle Anpassung von Anfang an integriert

Unsere Druckerreihe wurde entwickelt, um sich mit Ihren Anforderungen weiterzuentwickeln:

C1000 FLEXMATIC: ein halbautomatischer Drucker, der für die Serienproduktion keramischer Teile konzipiert wurde – mit einer Bauplattform von 320 × 320 × 200 mm, einem abnehmbaren Tank zur Wiederverwertung ungenutzten Materials, das sofort wieder in den Produktionszyklus integriert wird.

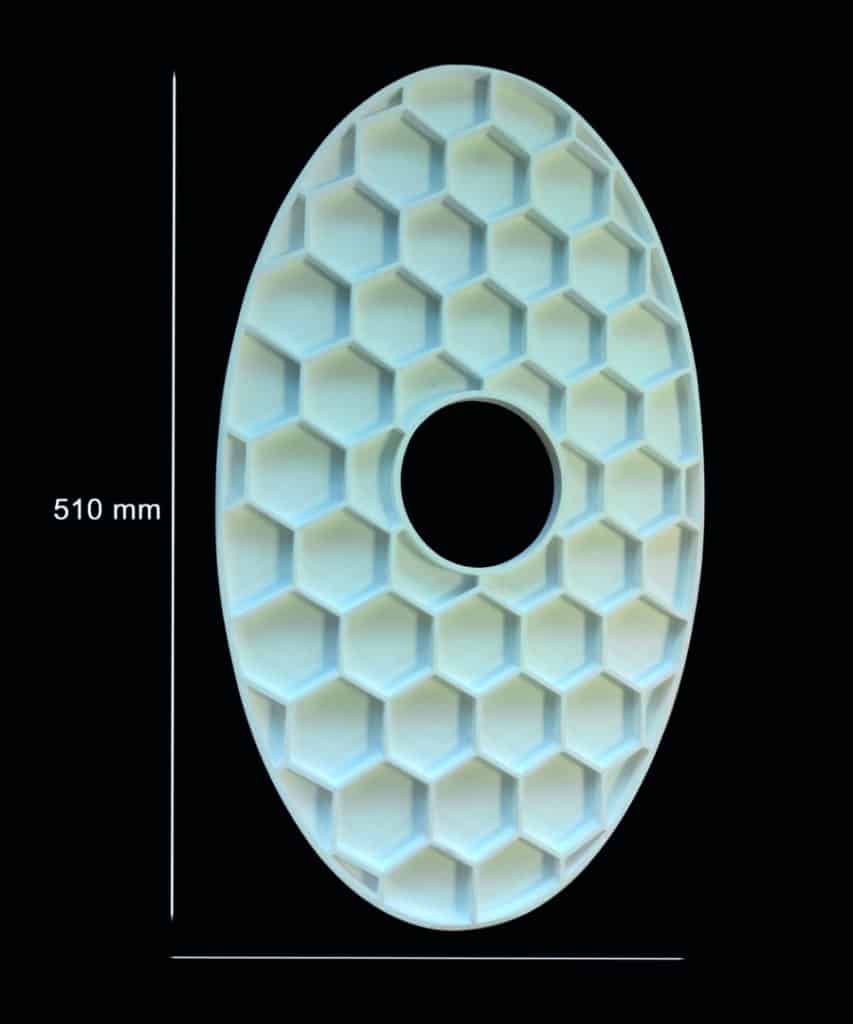
C3601 ULTIMATE: ein keramischer 3D-Drucker im Großformat – die größte Bauplattform auf dem Markt, ideal zur Herstellung massiver Teile in einem Stück mit hoher Dichte und hervorragender Detailauflösung.

3DCeram hat ein komplettes Druckerportfolio entwickelt, das für jeden Anwendungsfall die passendste Lösung bietet, sei es für Kleinserien, Großformatkomponenten oder Forschungs- und Entwicklungsphasen mit dem C101 LAB.

Das firmeneigene KI-System CERIA von 3DCeram geht weit über einen einfachen Assistenten hinaus:

CERIA Set überprüft Dateien, bereitet die Bauplattform vor und generiert optimierte Druckparameter.

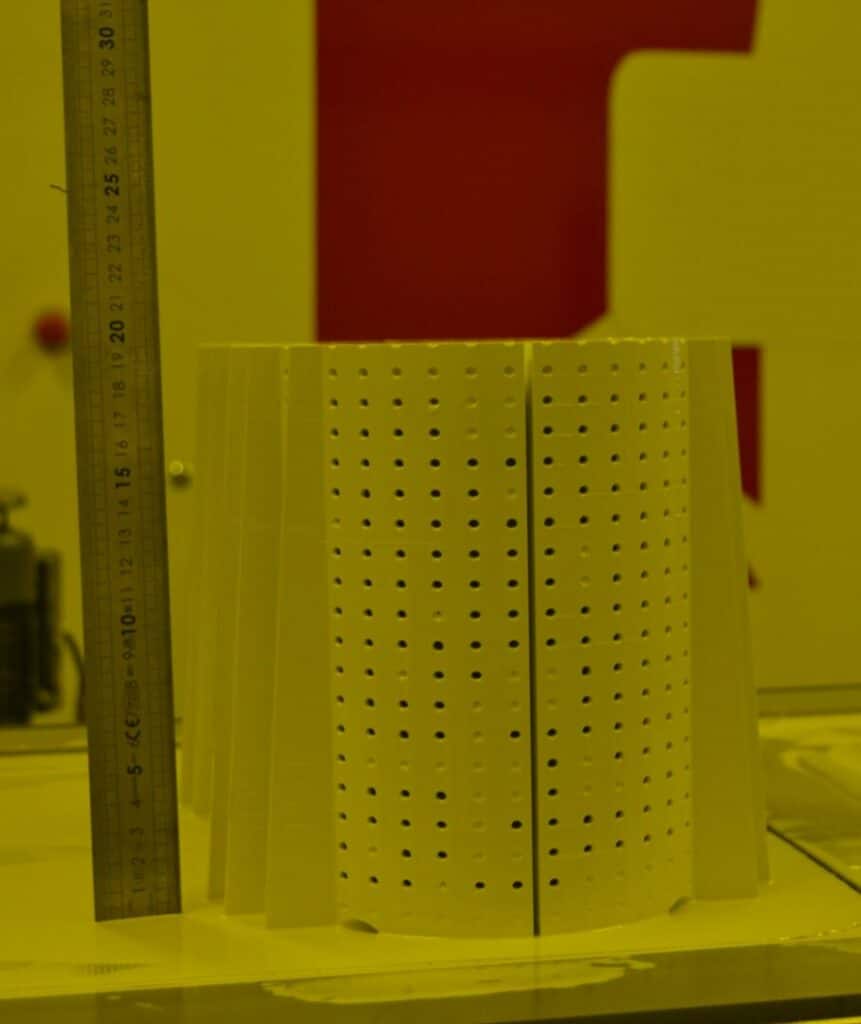
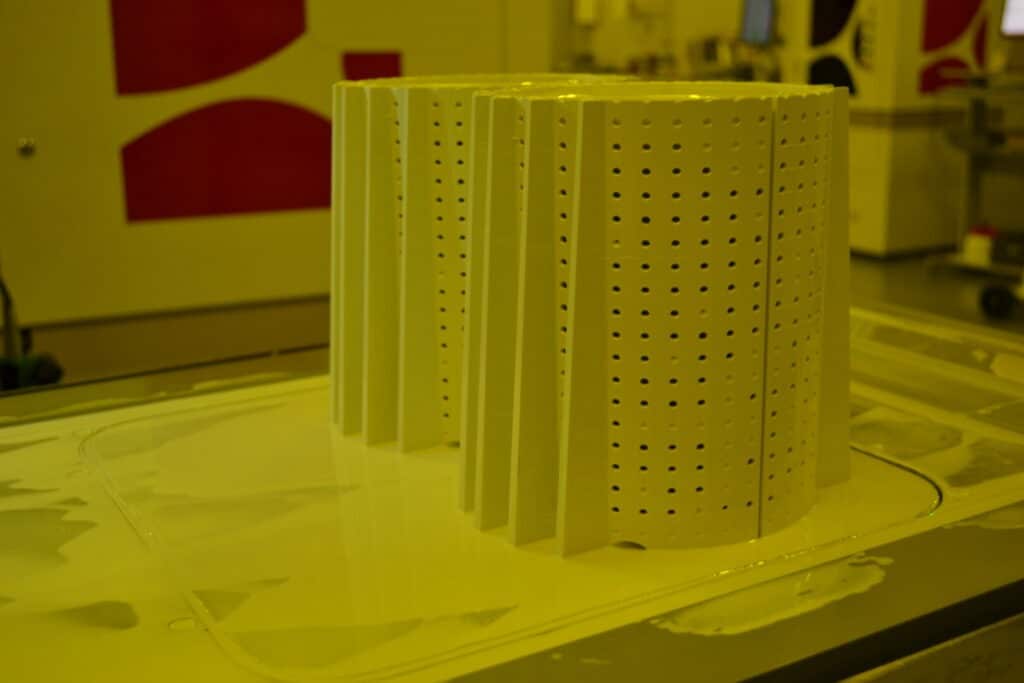
Auf einem System wie dem C3601 ULTIMATE ermöglicht CERIA Set den Druck großer Teile in einem einzigen Durchlauf – mit hoher Erfolgsquote. Dadurch wird die Produktivität gesteigert und die Kosten werden gesenkt.

Mit CERIA stellt 3DCeram Sinto die künstliche Intelligenz in den Mittelpunkt der Industrialisierung des keramischen 3D-Drucks. Sie optimiert Arbeitsabläufe, reduziert Iterationen und sichert Prozesse – ein entscheidender Hebel für Hersteller, die eine zuverlässige und skalierbare Integration anstreben.

CERIA the AI for AM ceramics

Ein Materialangebot im Dienste Ihrer Industrie

Wir bieten außerdem eine breite Palette technischer Keramiken an – Oxide (Aluminiumoxid, Zirkonoxid usw.) und Nichtoxide (Aluminiumnitrid, Siliziumnitrid) – alle so formuliert, dass ein homogener und präziser Druck auf unseren Maschinen gewährleistet ist.
Dies ermöglicht es, den industriellen Anforderungen in den Bereichen Luft- und Raumfahrt, Energie, Biomedizin und Verteidigung gerecht zu werden, wo spezifische mechanische, thermische oder biokompatible Eigenschaften gefragt sind.

Ein reibungsloser Übergang „from lab to fab“

3DCeram bietet ein durchgängiges Lösungsspektrum an:

  1. Entwicklung mit den Reihen C101 EASY LAB & EASY FAB
  2. Industrielle Produktion mit C1000 FLEXMATIC
  3. Großformate und Großserien mit C3601 ULTIMATE

Alles unterstützt durch Schulungen, Wartung, F&E-Begleitung und integrierte Softwarelösungen wie CPS 2.0, Build-It und CERIA.

Antworten, die auf industrielle Anforderungen zugeschnitten sind:

Auf der Formnext zeigen wir konkrete, erprobte Lösungen, die den keramischen 3D-Druck in ein zuverlässiges, wettbewerbsfähiges und skalierbares Produktionswerkzeug verwandeln.
Besuchen Sie uns an unserem Stand und entdecken Sie, wie unsere industriellen 3D-Drucklösungen für Keramik Ihnen ermöglichen, vom Entwurf zur wettbewerbsfähigen Serienproduktion zu gelangen.

Treffen Sie uns in Halle 11.1 – Stand C68, um zu erfahren, wie wir Ihre industriellen Herausforderungen in technologische Erfolge verwandeln.

Großtechnische technische Keramik mit laserbasierter Additiver Fertigung meistern: Die wichtigsten Erkenntnisse aus dem Webinar von 3DCeram und Bosch Advanced Ceramics

In einem wegweisenden Webinar, organisiert von 3Dnatives, präsentierten Maxence Bourjol, Head of Sales bei 3DCeram, und Johannes Noll, Entwicklungsingenieur bei Bosch Advanced Ceramics, die revolutionären Möglichkeiten der laserbasierten additiven Fertigung zur Serienproduktion großformatiger, leistungsstarker Keramiken.

Diese informative Session zeigte, wie diese Spitzentechnologie Branchen wie Luft- und Raumfahrt, Halbleiterindustrie und viele weitere transformiert und das Potenzial hat, die hochpräzise Keramikfertigung neu zu definieren.

Die Grenzen der großtechnischen Keramikfertigung verschieben

Laserbasierte additive Fertigung verändert grundlegend die Herstellung hochpräziser Keramikbauteile. Die Technologie ermöglicht Herstellern eine beispiellose Designfreiheit und Skalierbarkeit, während die einzigartigen Materialeigenschaften der Keramik wie Hochtemperaturbeständigkeit, Härte und Korrosionsfestigkeit erhalten bleiben.

Maxence Bourjol und Johannes Noll stellten anhand realer Anwendungsbeispiele dar, wie der Laserdruck den steigenden Bedarf an komplexen, leistungsfähigen Keramikkomponenten in anspruchsvollen Umgebungen deckt.

Zentrale technologische Voraussetzungen für den Erfolg

Das Webinar beleuchtete die entscheidenden technologischen Anforderungen für den Erfolg in der laserbasierten additiven Keramikfertigung. Die Experten von 3DCeram und Bosch betonten die Bedeutung der präzisen Steuerung von Laserparametern, Materialformulierungen und Nachbearbeitungsverfahren, um hochwertige Keramiken zu fertigen, die den hohen Branchenstandards gerecht werden.

Gerade in Bereichen wie der Luft- und Raumfahrt, wo Komponenten extremen Bedingungen standhalten müssen, ermöglicht diese Technologie die Herstellung leichter und dennoch robuster Keramikbauteile, die mit klassischen Methoden schwer herzustellen wären.

Laserbasierte Technologie in der Luft- und Raumfahrt und Halbleiterindustrie

Ein Highlight des Webinars war die Anwendung der laserbasierten Keramikfertigung in der Luft- und Raumfahrt sowie in der Halbleiterindustrie. In der Luftfahrt revolutioniert die Möglichkeit, leichte und temperaturbeständige Keramikkomponenten per 3D-Druck herzustellen, die Entwicklung und Produktion von Schlüsselbauteilen wie Turbinenschaufeln oder Düsen.

Auch in der Halbleiterindustrie bieten laserbasierte Keramiken eine gesteigerte Präzision und Zuverlässigkeit – entscheidend für die Performance zukünftiger Technologien.

Wie 3DCeram Innovationen in der laserbasierten Keramikfertigung vorantreibt

Im Zentrum dieser Innovationen steht die fortschrittliche SLA-Technologie (Stereolithographie) von 3DCeram, die eine präzise, schichtweise Herstellung komplexer Keramikstrukturen ermöglicht.

Durch die Kombination von Laserdruck, optimierten Materialformulierungen und fortschrittlicher Prozesskontrolle hilft 3DCeram Industrieunternehmen, die Grenzen der Keramikproduktion zu erweitern.

Nicht verpassen – das vollständige Webinar für tiefergehende Einblicke!

Falls Sie die Live-Session verpasst haben oder die wertvollen Erkenntnisse noch einmal vertiefen möchten, steht das Webinar jetzt als On-Demand-Version zur Verfügung. Nutzen Sie die Chance, tief in die Zukunft des laserbasierten 3D-Drucks von Keramik einzutauchen und zu erfahren, wie diese Technologie Branchen mit hohem Anspruch an technische Keramiken revolutioniert.

🚀Ob Luft- und Raumfahrt, Halbleiter oder eine andere Branche mit höchsten Materialanforderungen – dieses Webinar ist ein Muss, um die zukünftigen Entwicklungen und Chancen kennenzulernen.

🔗 Zum Webinar

CERIA, die künstliche Intelligenz: eine neue Ära im 3D-Keramikdruck

Die Landschaft des 3D-Drucks entwickelt sich ständig weiter, mit Technologie, die kontinuierlich an neue Grenzen stößt. Eine der spannendsten Entwicklungen in diesem Bereich ist definitiv die Künstliche Intelligenz. An vorderster Front steht CERIA, die von 3DCeram entwickelte KI, die den keramischen 3D-Druck optimiert, um die industrielle Skalierung zu erreichen! Da Branchen wie Luft- und Raumfahrt, Medizintechnik und Automobilindustrie weiterhin auf die Präzision und Vielseitigkeit des 3D-Drucks angewiesen sind, bietet CERIA einen intelligenteren und effizienteren Ansatz für Design und Produktion.


Die zentrale Innovation hinter CERIA ist die Fähigkeit, Künstliche Intelligenz zu nutzen, um den keramischen 3D-Druckprozess zu verbessern. Traditioneller 3D-Druck erfordert oft manuelle Anpassungen und Versuche, um Designs und Druckparameter genau abzustimmen. Mit CERIA analysiert und optimiert die KI automatisch Designs, rationalisiert die Produktion und reduziert die Produktionskosten.

Dies ist besonders nützlich in Branchen, in denen Präzision von größter Bedeutung ist. Zum Beispiel müssen Komponenten der Luft- und Raumfahrt strengen Standards in Bezug auf Gewicht und Festigkeit entsprechen, während medizinische Geräte mit außergewöhnlichem Detailgrad produziert werden müssen. Durch die Nutzung von CERIA hilft die KI den Herstellern, diese Anforderungen mit deutlich mehr Effizienz als traditionelle Methoden zu erfüllen.


Eine der herausragenden Funktionen von CERIA ist die Echtzeitüberwachung. Während des 3D-Drucks verfolgt CERIA die drei gedruckten Schichten und passt die Parameter in Echtzeit an, um sicherzustellen, dass die nächsten fünf Schichten die höchste Qualitätsstufe erreichen. Diese Funktion hilft den Herstellern, potenzielle Probleme frühzeitig zu erkennen, bevor sie auftreten, und so Zeit und Material zu sparen.

Indem sichergestellt wird, dass jede Schicht mit höchster Genauigkeit gedruckt wird, passt CERIA die benötigte Materialmenge an und trägt so zu einem nachhaltigeren Produktionsprozess bei. Diese Funktion ist besonders wichtig für Branchen, die teure, spezialisierte Materialien wie Keramiken in der Luft- und Raumfahrt oder Medizintechnik verwenden.


Für Unternehmen, die bereits in die Werkzeuge von 3DCeram investiert haben, integriert sich CERIA nahtlos mit anderen Softwarelösungen wie Build-It und CPS 2.0 und schafft einen umfassenden Workflow vom Design bis zur Produktion. Diese Integration vereinfacht den Prozess erheblich.


Die Vielseitigkeit von CERIA macht es zu einem wertvollen Werkzeug für verschiedene Industrien. Im Luft- und Raumfahrtsektor hilft CERIA beispielsweise, die Produktion von leichten, leistungsstarken Bauteilen zu optimieren. Die Fähigkeit, den Materialeinsatz zu optimieren und Präzision im Design sicherzustellen, ist entscheidend für die Herstellung von Komponenten, die den strengen Anforderungen der Luftfahrt- und Raumfahrttechnologie entsprechen.

Für die Halbleiterindustrie, eine strategische Anwendung, optimiert CERIA den Erfolg und die Produktionskosten großer Komponenten wie Saugplatten mit internen Kanälen und Endeffektoren, die extreme Präzision erfordern.

Die Medizintechnik profitiert von CERIA's Fähigkeit, hochdetaillierte, maßgeschneiderte Implantate und chirurgische Instrumente zu drucken. Mit Hilfe von KI-gesteuerten Optimierungen können Hersteller Teile mit den exakt benötigten Spezifikationen für patientenspezifische Lösungen produzieren, während gleichzeitig die erforderlichen Sicherheits- und Zuverlässigkeitsstandards gewährleistet werden.

Automobilhersteller profitieren ebenfalls von CERIA’s Fähigkeit, die Produktionseffizienz zu steigern und Kosten zu senken. Durch die Minimierung des Materialeinsatzes und die Verbesserung der Druckgeschwindigkeit und -qualität ermöglicht CERIA es Unternehmen, Teile zu produzieren, die die Leistungsanforderungen zu den richtigen Kosten erfüllen.


Da sich die Fähigkeiten von KI und 3D-Druck weiterhin weiterentwickeln, ist CERIA in der Lage, eine Schlüsselrolle in der Zukunft der keramischen Fertigung zu spielen. Durch die Kombination der Präzision des 3D-Drucks mit der KI bietet CERIA den Herstellern eine effizientere, kostengünstigere Möglichkeit, hochwertige keramische Teile zu produzieren. CERIA verbessert nicht nur den Designprozess, sondern beschleunigt auch die Produktion und macht es zu einem unverzichtbaren Werkzeug für Branchen, die sowohl Geschwindigkeit als auch Präzision erfordern.

In einem zunehmend wettbewerbsintensiven Markt macht CERIA's Fähigkeit, den Materialeinsatz zu reduzieren, die Produktionsgeschwindigkeit zu steigern und gleichzeitig hohe Qualitätsstandards zu wahren, es zu einem entscheidenden Game-Changer für die Zukunft des 3D-Drucks. Da immer mehr Branchen den 3D-Druck für komplexe Anwendungen nutzen, bereitet CERIA den Weg für eine neue Ära intelligenterer, nachhaltigerer Fertigung.


Um den Nutzern das Potenzial von CERIA vollständig näherzubringen, haben wir auf der Formnext 2024 ein interaktives Quizspiel gestartet, mit dem die Teilnehmer aus erster Hand erfahren konnten, wie die KI ihre 3D-Druckprojekte optimieren kann. Das Spiel zeigt die Fähigkeiten von CERIA, indem es verschiedene Szenarien präsentiert: das Drucken einer Reihe kleiner Teile und das Drucken eines großen Teils in einem einzigen Durchgang.

Dieser praktische Ansatz ermöglichte es den Teilnehmern zu sehen, wie CERIA’s KI die Parameter dynamisch anpassen und die Produktion optimieren kann – sei es bei der Verwaltung der Komplexität kleiner Teile oder bei der Bewältigung der Herausforderungen größerer Teile in einem einzigen Druck. Das Spiel bot den Besuchern eine unterhaltsame und interaktive Möglichkeit, zu entdecken, wie die Software ihre eigenen Arbeiten unterstützen könnte, unabhängig von der Größe oder dem Umfang ihrer Projekte.

Jetzt, für diejenigen, die nicht an der Formnext teilnehmen konnten, freuen wir uns, diese interaktive Erfahrung online anzubieten. Sie können CERIA entdecken und verstehen, wie es Ihre eigenen Projekte optimieren kann, sei es bei kleinen, detaillierten Teilen oder großen, komplexen Komponenten. Probieren Sie es selbst aus und sehen Sie, wie CERIA Ihren 3D-Druckprozess auf das nächste Level heben kann.

Jetzt können Sie es selbst ausprobieren und die Leistungsfähigkeit von CERIA entdecken, um Ihre 3D-Druckprozesse zu optimieren!


Wir hoffen, dass Ihnen dieser Artikel nützlich war und wertvolle Informationen geliefert hat. Wenn Sie Fragen haben, Ihr Projekt besprechen möchten oder personalisierte Beratung benötigen, zögern Sie nicht, uns zu kontaktieren. Klicken Sie auf den untenstehenden Button, um einen Telefontermin mit einem unserer Experten zu vereinbaren.s

InnoSys Utah: Führend in Verteidigung, Luft- und Raumfahrt und Energie

InnoSys, Inc. ist ein Experte für Hochfrequenz- und Hochleistungsanwendungen in der Kommunikation, insbesondere für extreme Umgebungen. Das Unternehmen spezialisiert sich auf fortschrittliche Elektronik, die den strengen Anforderungen von Sektoren wie der Luft- und Raumfahrt, der Verteidigung und der Energie gerecht wird. Ihr Fachwissen reicht von der Entwicklung robuster elektronischer Komponenten bis hin zur Entwicklung vollwertiger Subsysteme, die den härtesten Bedingungen standhalten können.

Wichtige Beiträge und Projekte

In Salt Lake City, Utah, betreibt InnoSys eine moderne Einrichtung, die fortschrittliche elektronische Geräte und Schaltungen entwickelt. Zu den bemerkenswerten Projekten gehört eine Zusammenarbeit mit der NASA zur Entwicklung einer Kamera für einen Venus-Rover, die in der Lage ist, den extremen Temperaturen des Planeten standzuhalten. Darüber hinaus arbeiten sie an einem Hochfrequenzleistungsverstärker für das Verteidigungsministerium (DoD). Diese Bemühungen werden durch das C101 LAB unterstützt, das sich auf den Bau fortschrittlicher Keramikteile konzentriert.

Anerkennung und Einfluss

InnoSys hat mehrere Small Business Innovation Research (SBIR) und Small Business Technology Transfer (STTR) Zuschüsse vom DoD, dem Energieministerium (DOE) und der NASA erhalten. Diese Auszeichnungen spiegeln die bedeutenden Beiträge des Unternehmens zur nationalen Sicherheit und zu Energiesolutions wider. Ihr aktuelles SBIR-Projekt mit dem DOE zielt darauf ab, eine rauschfreie, schnellschaltende Hochspannungseinspeisung für Neutronengeneratoren zu entwickeln.

Fortschrittliche Fertigungstechniken

Durch den Einsatz fortschrittlicher 3D-Drucktechnologien arbeitet InnoSys mit Partnern wie 3DCeram zusammen, um die Herstellung von Komponenten für die Luft- und Raumfahrt zu verbessern und sicherzustellen, dass sie strengen Haltbarkeitsanforderungen genügen.

Laufende Innovationen und zukünftige Ausrichtungen

InnoSys plant, sein Personal, seine Ausrüstung und seine Einrichtungen zu erweitern, um die kontinuierliche Innovation in elektronischen Systemen zu fördern. Ihre Partnerschaft mit dem Utah Innovation Center hilft ihnen, Fördermittel zu sichern und ihre Forschungsanstrengungen voranzutreiben.

InnoSys, Inc. ist ein führendes Unternehmen, das innovative Lösungen für herausfordernde Umgebungen schafft und seine Rolle in Hochfrequenz- und Hochleistungs-Kommunikationssystemen festigt.

Für weitere Informationen zu ihren Projekten und Innovationen besuchen Sie bitte ihre offizielle Website (InnoSysTech) (Gov Econ Opportunity).

C100 EASY - von der LAB bis zur FAB zur Optimierung

In einer Zeit, in der Innovationen den Fortschritt vorantreiben, hat die James Cook University (JCU) einen bedeutenden Schritt nach vorne gemacht und ihre C100 EASY LAB auf die fortschrittliche Version C100 EASY FAB umgestellt. Diese Umstellung markiert einen entscheidenden Wendepunkt im 3D-Druck für die Universität und bietet erweiterte Möglichkeiten, um den wachsenden Anforderungen ihrer industriellen Partnerschaften gerecht zu werden und ehrgeizige Projekte zu unterstützen.


Die Entwicklung vom C100 EASY LAB zum C100 EASY FAB

Die Reise der JCU mit dem C100 EASY LAB war von zahlreichen erfolgreichen Projekten und bahnbrechenden Forschungsarbeiten geprägt. Als jedoch die Partnerschaften mit führenden Unternehmen der Branche zunahmen und der Bedarf an komplexeren, skalierbaren Lösungen entstand, wurde ein Upgrade unumgänglich.

Der Übergang zum C100 EASY FAB stellt mehr als nur eine Verbesserung dar – es ist ein Schritt nach vorn bei den 3D-Druckfähigkeiten. Dieses Upgrade ist auf die spezifischen Anforderungen industrieller Anwendungen ausgerichtet und ermöglicht es der JCU, ehrgeizigere Projekte in Angriff zu nehmen und Innovationen in verschiedenen Sektoren voranzutreiben.

Die wichtigsten Vorteile des C100 EASY FAB Upgrades:

  1. Halten Sie die Produktion im Fluss
  2. Schnellere Produktionszeiten durch Reduzierung der Ausfallzeiten
  3. Produktion höherer Stückzahlen dank zusätzlicher Überwachungsgeräte

Globale Dienstleistungen: Innovation voranbringen

Bei 3DCeram Sinto wissen wir, dass es für den Erfolg unserer Kunden entscheidend ist, immer auf dem neuesten Stand der Technik zu sein. Deshalb bieten wir weltweit Dienstleistungen für die gesamte Ceramaker-Druckreihe an.

Unser Einsatz für Sie geht weit über die bloße Bereitstellung von Technologie hinaus. Wir bieten eine breite Palette von Dienstleistungen an, die auf Ihre speziellen Bedürfnisse zugeschnitten sind. Unsere Expertenteams und Partner sind in der Lage, Upgrades, routinemäßige Wartung und technische Unterstützung direkt in Ihrer Einrichtung durchzuführen – unabhängig von Ihrem Standort weltweit. Wir wissen, wie wichtig es ist, Ausfallzeiten zu minimieren, und bemühen uns daher, all unsere Dienstleistungen effizient durchzuführen, damit Ihr Betrieb mit minimalen Unterbrechungen weiterläuft.

Da jeder Kunde individuelle Anforderungen hat, passen wir unsere Dienstleistungen individuell an Ihre spezifische Situation an. Dies kann alles umfassen, von größeren System-Upgrades über regelmäßige Wartungsprüfungen bis hin zu bedarfsgerechter Fehlerbehebung. Darüber hinaus bieten wir umfassende Schulungen für Ihr Team an, die nach einem Upgrade nicht nur die neuen Funktionen abdecken, sondern auch die besten Praktiken und Tipps für die laufende Nutzung und Wartung vermitteln. Unser Ziel ist es, Sie in die Lage zu versetzen, Ihre 3D-Drucksysteme in vollem Umfang zu nutzen, ihr Potenzial zu maximieren und Ihre Investitionsrendite zu steigern.

Die Zukunft des 3D-Drucks mit dem C100 EASY FAB

Das Upgrade auf C100 EASY FAB eröffnet neue Horizonte für Forschungseinrichtungen und die Industrie gleichermaßen. Mit seinen erweiterten Funktionen wird dieses fortschrittliche 3D-Drucksystem eine Revolution in den folgenden Bereichen einleiten:

- Luft- und Raumfahrttechnik

- Herstellung medizinischer Geräte

- Nachhaltige Materialforschung

- Und vieles mehr!

Gehen Sie mit uns Ihre Upgrade-Reise

Ganz gleich, ob Sie eine Forschungseinrichtung wie die JCU oder ein führendes Unternehmen der Industrie sind, das seine 3D-Druckkapazitäten aufrüsten möchte – 3DCeram Sinto steht Ihnen zur Seite. Unser globales Expertenteam ist bereit, Ihnen die Leistungsfähigkeit des Ceramaker-Druckers zugänglich zu machen, damit Sie in der wettbewerbsorientierten Welt der additiven Fertigung die Nase vorn behalten.