Comment évaluer une barbotine céramique, les capacités d’une imprimante et son adéquation avec la production de pièces industrielles
La stéréolithographie (SLA) utilise un laser pour polymériser, couche par couche, un matériau photosensible. En impression 3D céramique, ce matériau est une barbotine composée de poudre céramique et d’un liant photosensible. Une imprimante 3D céramique SLA produit d’abord une pièce « verte », encore fragile. Le nettoyage, le déliantage puis le frittage permettent ensuite d’obtenir le composant céramique final.
Choisir une imprimante 3D céramique SLA consiste donc à s’assurer de la compatibilité entre la machine, la barbotine et le procédé de cuisson, en fonction de la géométrie de la pièce et de son application finale. Ce guide présente les principaux critères à prendre en compte pour comparer les systèmes et les matériaux compatibles.
« Résine céramique SLA » est une expression couramment utilisée dans les recherches, mais les matières premières céramiques industrielles sont généralement appelées barbotines ou suspensions. Elles associent une poudre céramique à un liant photosensible, permettant à un laser UV de polymériser la barbotine couche par couche. Ces formulations ne sont pas interchangeables avec les résines polymères standard : la compatibilité de l’imprimante doit être validée pour chaque barbotine, ainsi que pour les paramètres d’exposition et le procédé de nettoyage utilisés. Les barbotines céramiques 3DMIX de 3DCeram sont formulées pour les systèmes CERAMAKER ; le matériau et la machine doivent donc être évalués conjointement.

Après l’impression, les opérateurs retirent la barbotine non polymérisée et nettoient la pièce verte, soit manuellement, soit à l’aide de l’AUTO CERAKLEANER de 3DCeram, une machine automatisée dédiée au nettoyage des pièces céramiques imprimées en 3D. La pièce est ensuite déliantée afin d’éliminer le liant organique. Le frittage permet alors de lier les particules céramiques entre elles pour obtenir la pièce finale. À l’état vert, la pièce reste fragile et ses dimensions évoluent pendant la cuisson. Le cycle thermique et les dimensions doivent donc être validés en fonction de la céramique choisie et de la géométrie de la pièce. La formulation céramique et le cycle de cuisson déterminent les propriétés finales du composant.
Définissez les conditions d’utilisation et les critères d’acceptation avant de présélectionner les machines. Précisez la température de fonctionnement, l’environnement chimique, l’exposition éventuelle au vide ou au plasma, le rôle électrique, les sollicitations mécaniques, l’usure et les cycles thermiques. Définissez ensuite les dimensions de la pièce, les plus petits détails, l’épaisseur des parois, les tolérances, l’état de surface, les exigences de propreté et le volume annuel. Un dispositif de manipulation de wafers, un composant de circulation de gaz et un isolant haute température peuvent tous être réalisés en céramique technique, mais ils nécessitent des validations différentes.
Sélectionnez une formulation en fonction des propriétés requises sur le matériau final après frittage. L’alumine, la zircone, le nitrure de silicium, le nitrure d’aluminium, les matériaux à base de silice et d’autres céramiques présentent chacun des compromis différents. Demandez les données correspondant à la formulation exacte et au cycle de cuisson associé, puis vérifiez qu’elle peut être imprimée sur la machine ciblée. Ne déduisez pas la température de service à partir de la fiche technique d’une barbotine polymérisée.
3DCeram propose également des solutions matière destinées aux systèmes ouverts. CERA-BASE est un système de liant photopolymère permettant aux utilisateurs de développer leurs propres suspensions à partir des poudres céramiques de leur choix. Cera XXX, quant à elle, est une gamme de barbotines prêtes à imprimer, disponible notamment en alumine et en zircone et compatible avec différentes longueurs d’onde de photopolymérisation, afin d’offrir davantage de flexibilité sur les plateformes ouvertes.
La géométrie doit être compatible aussi bien avec le procédé thermique qu’avec le volume d’impression. Des parois fines et des sections homogènes peuvent aider à limiter les retraits différentiels ; à l’inverse, les zones où la barbotine peut rester piégée ou les cavités fermées compliquent le nettoyage et le déliantage. Prévoyez dès la conception les chemins d’évacuation, les surfaces accessibles et les supports nécessaires pendant la cuisson. Validez la compensation dimensionnelle sur des éprouvettes ou des pièces représentatives plutôt que de vous appuyer sur un taux de retrait universel.
Une fiche technique permet d’effectuer une première sélection des équipements, mais la résolution seule ne suffit pas à qualifier un procédé. Comparez chaque système à la pièce réelle, au flux de production envisagé et au volume attendu de pièces conformes.
| Critère de décision | Points à confirmer | Pourquoi c’est important | Éléments à demander |
|---|---|---|---|
| Pièce et volume | Plateau, orientation, espacement et nombre de pièces par fabrication. | Le volume nominal d’impression ne reflète pas à lui seul la production réellement exploitable ni la capacité du four. | Tester un lot représentatif et enregistrer le nombre de pièces conformes par cycle. |
| Détails et précision | Diamètre du spot laser, plage d’épaisseurs de couche, taille minimale des détails, répétabilité et données de retrait. | La résolution d’impression seule ne permet pas de prévoir les tolérances finales. | Mesurer des éprouvettes et des pièces frittées par rapport au plan. |
| Barbotine et matériau | Nuances céramiques compatibles, données de formulation, approvisionnement et contraintes de manipulation. | Les propriétés de la matière et les paramètres machine sont étroitement liés. | Confirmer la formulation et la fenêtre de procédé avec le fournisseur. |
| Procédé thermique | Nettoyage, déliantage, atmosphère, supports, contrôle et finition. | Ce workflow détermine le rendement et le coût par pièce conforme. | Réaliser un pilote avec suivi des lots et contrôles dimensionnels. |
Demandez aux fournisseurs d’imprimer une géométrie représentative avec le matériau choisi, puis évaluez la pièce après nettoyage, déliantage et frittage. Contrôlez les dimensions après cuisson, les défauts visibles, la répétabilité entre plusieurs fabrications, les besoins en finition et le rendement par lot. Intégrez également à l’évaluation les logiciels et la préparation des fichiers, le suivi des matériaux, la formation des opérateurs, la maintenance, les pièces de rechange et la traçabilité du procédé. Si le site ne dispose pas déjà d’équipements adaptés pour le nettoyage et la cuisson, incluez ces équipements ainsi que leurs exigences de sécurité dans le plan d’installation.
La SLA céramique mérite d’être envisagée lorsqu’un composant nécessite des détails fins, des parois minces, des canaux internes, une géométrie personnalisée ou la consolidation de plusieurs pièces en un seul composant. Elle peut supprimer les délais liés à la fabrication de moules pour les prototypes et les petites séries évolutives, mais le procédé complet comprend toujours une cuisson contrôlée et des étapes de contrôle qualité.
Comparez la SLA au DLP et au LCD en tenant compte de l’architecture d’exposition, de la surface d’impression réellement utilisable, de la compatibilité avec les barbotines, des limites géométriques et des résultats obtenus après frittage. Ces technologies utilisant la lumière ne partagent pas nécessairement les mêmes plages de matériaux, et un pixel projeté ou un pixel d’écran ne peut pas être directement comparé au diamètre d’un spot laser. Aucun de ces indicateurs de résolution ne correspond directement à la tolérance obtenue sur la pièce finale. Demandez aux fournisseurs de démontrer leurs performances sur une même pièce et avec un même matériau.
Choisissez la technologie en fonction des caractéristiques de la pièce et des besoins de production qui comptent réellement, plutôt qu’en fonction du seul nom du procédé.
Comparez l’impression en interne à la sous-traitance spécialisée en vous basant sur le coût par pièce conforme, et non uniquement sur le prix d’achat de la machine ou le coût de la matière première. Prenez en compte la capacité de l’imprimante et des fours, les pertes de matière, le temps de nettoyage, les cycles de déliantage et de frittage, les outillages, la métrologie, les opérations de finition, l’énergie, la maintenance, la formation, les pièces de rechange et le rendement attendu. Évaluez la capacité de production en tenant compte d’un taux d’utilisation réaliste du volume d’impression ainsi que de toutes les étapes en aval.
La sous-traitance peut permettre de valider les conceptions, de définir les fenêtres de cuisson et de mesurer la demande avant d’investir. Une production en interne peut devenir pertinente lorsque la récurrence des besoins, les contraintes de délai ou la nécessité de maîtriser le procédé justifient l’investissement dans les équipements et les compétences. Il n’existe pas de seuil de rentabilité universel fiable sans connaître la géométrie des pièces, le taux d’utilisation, le rendement et les coûts locaux. Utilisez une phase pilote pour mesurer ces paramètres avant d’établir le business case.
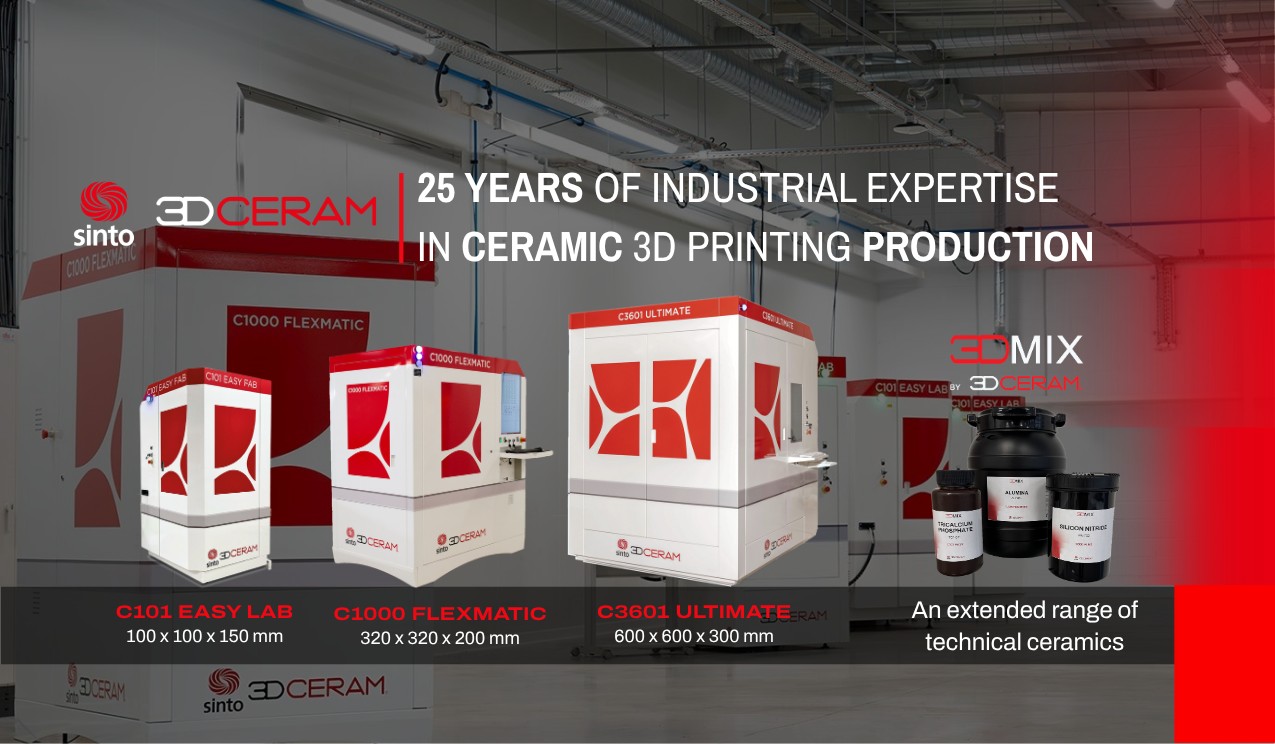
Au sein de la gamme CERAMAKER de 3DCeram, la C101 EASY FAB offre un volume d’impression de 100 x 100 x 150 mm et est positionnée pour le développement et le prototypage, avec une possibilité de montée en échelle vers des imprimantes de plus grande capacité. La C1000 FLEXMATIC dispose d’un volume de 320 x 320 x 200 mm et est présentée comme une solution adaptée aux pièces de plus grande taille et à la production en série, avec une intégration semi-automatisée dans une ligne de production. Ces dimensions correspondent aux plateformes d’impression et ne constituent pas une garantie de taille maximale de pièce ou de cadence ; l’agencement des pièces sur le plateau et la capacité de cuisson doivent être vérifiés pour chaque conception.
3DCeram formule les barbotines céramiques 3DMIX pour les imprimantes CERAMAKER et propose également des formulations développées à la demande. Lors de la présélection d’une machine, demandez quelles nuances de matériaux sont disponibles et quelles données procédé, formations, solutions de nettoyage et prestations d’accompagnement à la cuisson sont proposées avec la configuration choisie. Consultez également la présentation du procédé SLA céramique pour une explication plus complète de la technologie.
Pour un échange technique, préparez un fichier CAO représentatif, les propriétés matériau recherchées, l’environnement de fonctionnement, le volume annuel et les tolérances critiques. Demandez une démonstration ou une évaluation sur pièce test, et définissez à l’avance la manière dont le résultat après frittage sera mesuré. Les équipes techniques et les achats disposent ainsi d’une base commune pour déterminer s’il est préférable de sous-traiter une phase pilote ou de préparer un workflow de production en interne.