Les céramiques techniques sont choisies pour leurs performances dans des environnements exigeants, mais leur fabrication peut s’avérer complexe. Un ingénieur doit-il usiner une pièce à partir d’un bloc de céramique frittée, la mettre en forme avant frittage ou recourir à la fabrication additive céramique ?
S’appuyant sur l’expertise de 3DCeram Sinto en stéréolithographie céramique et en développement de procédés industriels, ce guide compare l’usinage CNC à l’impression 3D céramique.
Le choix du procédé le plus adapté dépend de la géométrie, des exigences liées au matériau, de la précision recherchée, du volume de production et de l’ensemble de la chaîne de fabrication, et non simplement de la vitesse de production de la machine.
L’usinage CNC consiste à retirer de la matière à l’aide d’outils de coupe pilotés par commande numérique. Pour les céramiques techniques, ce procédé peut comprendre l’usinage d’une ébauche crue ou préfrittée, l’usinage d’une pièce après frittage, ou une combinaison des deux approches.
L’accessibilité des outils, les méthodes de fixation des pièces, l’usure abrasive ainsi que les risques d’écaillage ou de fissuration peuvent influencer la faisabilité technique et les coûts de fabrication.
La fabrication additive céramique, quant à elle, consiste à produire une pièce couche par couche à partir d’un modèle numérique. Dans les procédés de stéréolithographie (SLA) ou de traitement numérique de la lumière (DLP), une source lumineuse polymérise une suspension chargée en particules céramiques.
3DCeram Sinto est spécialisée dans la stéréolithographie céramique (SLA) et développe à la fois des équipements d’impression 3D et des formulations de suspensions céramiques.
Après impression, la pièce crue doit subir plusieurs étapes de post-traitement : nettoyage, déliantage et frittage. L’impression seule ne permet donc pas d’obtenir une pièce finale en céramique technique.
Aucun des deux procédés n’est systématiquement plus simple que l’autre. L’usinage CNC concentre une grande partie de sa complexité sur l’outillage, l’accessibilité des zones à usiner et la stratégie d’usinage, tandis que l’impression 3D céramique implique des défis importants liés à l’orientation des pièces, à la conception des supports, au comportement des suspensions céramiques et aux traitements thermiques de post-production.
| Critère de décision | Usinage CNC de la céramique | Impression céramique SLA / DLP |
|---|---|---|
| Géométrie | Adapté aux formes accessibles ; les canaux fermés et les cavités profondes peuvent être difficiles à usiner. | Permet de réaliser des canaux internes complexes, des structures en treillis et des formes intégrées, sous réserve des contraintes de nettoyage et de cuisson. |
| Précision et finition | Peut offrir des finitions exigeantes sur les surfaces accessibles, avec un équipement adapté et un procédé maîtrisé. | Les dimensions finales dépendent du retrait et de la cuisson ; les surfaces fonctionnelles critiques peuvent nécessiter une finition complémentaire. |
| Outillage et préparation | Peut nécessiter plusieurs montages, outils de coupe et étapes d’usinage. | Évite les moules spécifiques à la géométrie ; nécessite la préparation de la fabrication et des équipements de post-traitement. |
| Économie de production | Souvent intéressant pour les conceptions simples, les procédés éprouvés ou certains volumes de production. | Peut être avantageux pour les pièces complexes, personnalisées ou produites en petites séries ; le coût dépend du rendement et de la cadence. |
L’alumine, la zircone et les autres céramiques techniques avancées combinent des propriétés fonctionnelles remarquables avec des contraintes de fabrication importantes. Leur dureté élevée après frittage rend l’enlèvement de matière difficile, tandis que leur fragilité augmente les risques d’écaillage des arêtes, de microfissures ou de rejet des pièces non conformes. Les géométries complexes peuvent nécessiter plusieurs opérations de repositionnement, des outils spécialisés ou un enlèvement important de matière.
L’usinage avant frittage complet facilite le travail de la matière, mais la pièce subit encore des variations dimensionnelles lors du traitement thermique. L’usinage après frittage permet d’obtenir des surfaces fonctionnelles et des interfaces de haute précision, mais nécessite davantage de temps et des équipements adaptés.
Les fabricants doivent donc évaluer l’ensemble de la chaîne de production, et pas uniquement le temps de cycle de l’usinage CNC.
Le principal avantage de la fabrication additive réside dans sa liberté de conception géométrique. Les canaux internes de circulation des fluides, les structures lattices allégées et les composants intégrant plusieurs fonctions peuvent être difficiles, coûteux, voire impossibles à réaliser avec des procédés soustractifs traditionnels. La fabrication numérique permet également de réduire la dépendance aux moules de mise en forme spécifiques. La gamme de machines SLA de 3DCeram accompagne cette approche, du développement à la production industrielle : la C101 EASY FAB (100 × 100 × 150 mm) pour les pièces de petites dimensions et le développement de procédés, la C1000 FLEXMATIC (320 × 320 × 200 mm) pour la production à plus grande échelle, et la C3601 ULTIMATE (600 × 600 × 300 mm) pour la fabrication de grandes pièces céramiques et la production en série. Cependant, la fabrication additive impose également ses propres règles de conception. Les résidus de suspension céramique doivent pouvoir être évacués des cavités internes, les éléments fragiles des pièces crues nécessitent des supports adaptés, et les étapes de déliantage et de frittage doivent être compatibles avec la géométrie des pièces.
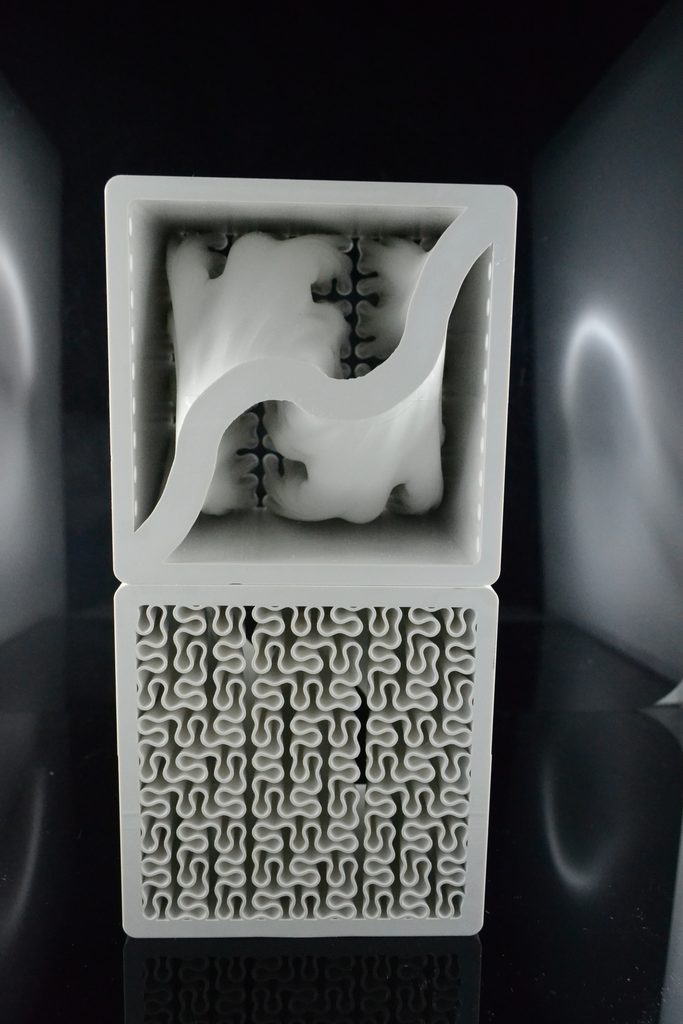
L’expertise de 3DCeram couvre l’ensemble de ces étapes critiques, au-delà de la seule impression 3D. La réalisation et la validation d’une pièce test représentative après frittage sont essentielles avant tout lancement en production.
Les comparaisons doivent être réalisées sur la base de la pièce céramique finale, après fabrication et contrôle qualité. Les performances de l’usinage CNC dépendent de l’accessibilité des outils, de l’étape d’usinage, du matériau et des équipements utilisés. Celles de la stéréolithographie céramique (SLA) dépendent notamment des paramètres d’exposition, de l’orientation des pièces, du nettoyage, de la compensation dimensionnelle et du cycle de traitement thermique.
Quelle que soit la technologie choisie, il est essentiel de définir les tolérances dimensionnelles et les exigences de rugosité uniquement lorsque celles-ci sont nécessaires au bon fonctionnement de la pièce.
Le coût par pièce conforme constitue un indicateur plus pertinent que le seul temps d'usinage ou d’impression annoncé. Il doit intégrer la consommation de matière, l’outillage, le temps opérateur, le nettoyage, le déliantage, le frittage, les contrôles qualité, les opérations de finition ainsi que les éventuelles pièces non conformes.
Pour les géométries simples et facilement accessibles, l’usinage CNC peut rester la solution la plus adaptée. En revanche, à mesure que la complexité géométrique augmente ou que les contraintes liées à l’outillage deviennent plus importantes, la fabrication additive céramique peut présenter des avantages techniques et économiques significatifs.
| Exigence de la pièce | Procédé à envisager | Points à valider |
|---|---|---|
| Plaque simple, rainure ou alésage accessible | Usinage CNC | Disponibilité du matériau brut, stabilité du montage, tolérance réalisable et coût total par pièce. |
| Canaux complexes ou structure en treillis | Impression céramique SLA / DLP | Évacuation de la barbotine, intégrité des détails, déformation à la cuisson et inspection interne. |
| Corps complexe avec des surfaces d’assemblage précises | Fabrication additive et finition CNC ciblée | Surépaisseur d’usinage, stratégie de prise de référence et dimensions finales après cuisson. |
| Production en série récurrente | Comparer les deux procédés sur un lot pilote | Cadence, stabilité du procédé, rendement et coût par pièce conforme. |
Oui. Une stratégie de fabrication hybride permet d’imprimer une pièce céramique proche de sa géométrie finale (near-net-shape), puis d’usiner certaines surfaces de référence, faces d’étanchéité ou alésages nécessitant une précision particulière. Cette approche combine la liberté de conception offerte par la fabrication additive avec la précision de l’usinage CNC, en réalisant des opérations de finition uniquement là où elles sont nécessaires. Ces étapes supplémentaires ne sont toutefois pertinentes que lorsqu’elles améliorent les performances ou la rentabilité de l’ensemble du processus de fabrication.
La plateforme M.A.T. (Multi Additive Technology) de 3DCeram illustre les avantages de l’intégration de la fabrication additive et de l’usinage CNC au sein d’une même approche de production. Cependant, la séquence de fabrication et la compatibilité des matériaux doivent être évaluées pour chaque application. Il ne faut pas considérer que toutes les géométries en céramique frittée peuvent être usinées de la même manière.
3DCeram déploie la fabrication additive céramique dans des secteurs industriels exigeants tels que l’aérospatiale, les équipements pour semi-conducteurs, la défense et l’énergie. Les composants destinés à l’industrie des semi-conducteurs peuvent nécessiter une excellente stabilité chimique, des interfaces de haute précision et des géométries fonctionnelles complexes. Dans les secteurs de l’aérospatiale et de l’énergie, les conceptions peuvent tirer parti de structures allégées ou de canaux de circulation des fluides optimisés. Dans tous les cas, les propriétés des matériaux, les exigences de contrôle qualité et la répétabilité du procédé de fabrication doivent être démontrées sur la pièce finale après frittage.
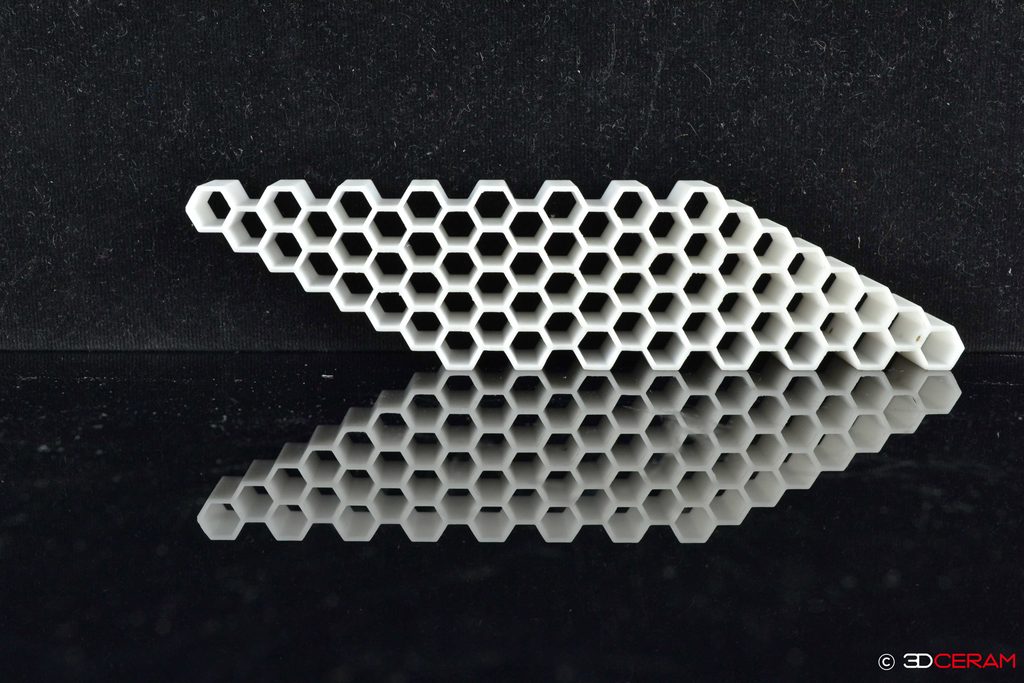
Avant de choisir un procédé, il est essentiel de répondre à cinq questions : un outil de coupe peut-il accéder à toutes les zones fonctionnelles de la pièce ? Quels matériaux et quelles propriétés après frittage sont nécessaires ? Quelles tolérances dimensionnelles et quels états de surface sont indispensables au bon fonctionnement de la pièce ? Combien de pièces conformes doivent être produites ? Enfin, quelles étapes de nettoyage, de traitement thermique, de finition et de qualification sont nécessaires pour chaque procédé ?
L’usinage CNC reste une solution pertinente pour la fabrication de pièces céramiques présentant des géométries accessibles et nécessitant une grande précision dimensionnelle.
La fabrication additive céramique, quant à elle, repousse les limites de la conception géométrique et permet de réduire le recours aux outillages de mise en forme spécifiques.
La fabrication hybride peut représenter le meilleur compromis lorsque des géométries complexes nécessitent également des interfaces fonctionnelles usinées avec précision.
Le choix du procédé doit donc reposer sur les performances validées de la pièce finale, la répétabilité de la production et le coût global de fabrication, plutôt que sur la seule vitesse annoncée des équipements.
Vous envisagez de fabriquer un composant en céramique technique ?
Découvrez les solutions de stéréolithographie céramique (SLA) de 3DCeram, de la C101 EASY FAB à la C1000 FLEXMATIC et à la C3601 ULTIMATE, ainsi que sa plateforme hybride M.A.T. (Multi Additive Technology).
Vous pouvez également contacter les équipes de 3DCeram Sinto pour échanger sur le choix des matériaux, la faisabilité de votre pièce et le procédé de fabrication le plus adapté à votre projet.