Technische Keramiken werden aufgrund ihrer hervorragenden Eigenschaften für anspruchsvolle Einsatzbedingungen ausgewählt. Ihre Herstellung kann jedoch eine Herausforderung darstellen. Sollte ein Ingenieur ein Bauteil aus gesintertem Keramikmaterial bearbeiten, es vor dem Sintern formen oder auf die additive Fertigung von Keramik zurückgreifen?
Basierend auf der Erfahrung von 3DCeram Sinto in der keramischen Stereolithografie und der Entwicklung industrieller Fertigungsprozesse vergleicht dieser Leitfaden die CNC-Bearbeitung mit dem keramischen 3D-Druck.
Die Wahl des geeigneten Verfahrens hängt von der Geometrie, den Materialanforderungen, der Präzision, dem Produktionsvolumen und der gesamten Fertigungskette ab – nicht allein von der Geschwindigkeit der Maschine.
Bei der CNC-Bearbeitung wird Material mithilfe computergesteuerter Schneidwerkzeuge abgetragen. Bei technischen Keramiken kann dies die Bearbeitung eines ungebrannten oder vorgesinterten Rohlings, die Hartbearbeitung eines gesinterten Bauteils oder eine Kombination beider Verfahren umfassen.
Die Zugänglichkeit für Werkzeuge, die Spanntechnik, der abrasive Verschleiß sowie das Risiko von Abplatzungen oder Rissen können die technische Machbarkeit und die Fertigungskosten beeinflussen.
Bei der additiven Fertigung von Keramik hingegen wird ein Bauteil Schicht für Schicht anhand eines digitalen Modells aufgebaut. Bei der keramischen Stereolithografie (SLA) oder dem Digital Light Processing (DLP) wird eine mit Keramikpartikeln gefüllte Suspension durch Licht ausgehärtet.
3DCeram Sinto ist auf die keramische Stereolithografie (SLA) spezialisiert und entwickelt sowohl 3D-Druckanlagen als auch keramische Suspensionen.
Nach dem Druck muss das Grünteil mehrere Nachbearbeitungsschritte durchlaufen: Reinigung, Entbinderung und Sintern. Der Druckprozess allein führt daher noch nicht zu einem fertigen technischen Keramikbauteil.
Keines der beiden Verfahren ist grundsätzlich einfacher als das andere. Bei der CNC-Bearbeitung liegt ein Großteil der Komplexität in der Werkzeugauswahl, der Zugänglichkeit der zu bearbeitenden Bereiche und der Bearbeitungsstrategie. Beim keramischen 3D-Druck ergeben sich hingegen wesentliche Herausforderungen durch die Bauteilorientierung, die Konstruktion von Stützstrukturen, das Verhalten der keramischen Suspensionen und die thermische Nachbearbeitung.
| Decision factor | CNC machining of ceramics | Ceramic SLA / DLP printing |
|---|---|---|
| Geometry | Strong for accessible features; enclosed channels and deep recesses can be difficult. | Enables intricate internal channels, lattice structures and complex integrated shapes, subject to cleaning and firing constraints. |
| Precision & finish | Can achieve demanding finishes on accessible surfaces with appropriate equipment and process control. | Final dimensions depend on shrinkage and firing; critical surfaces may require finishing. |
| Tooling & setup | May require several fixtures, cutting tools and setups. | Avoids geometry-specific molds; requires build preparation and post-processing equipment. |
| Production economics | Often attractive for simpler designs, established routings or particular batch sizes. | Can favor complex, customized or low-volume components; economics depend on throughput and yield. |
Aluminiumoxid, Zirkonoxid und andere Hochleistungskeramiken vereinen herausragende funktionelle Eigenschaften mit anspruchsvollen Verarbeitungsbedingungen.
Ihre hohe Härte nach dem Sintern erschwert den Materialabtrag, während ihre Sprödigkeit das Risiko von Kantenabplatzungen, Mikrorissen oder dem Ausschuss nicht konformer Bauteile erhöht. Komplexe Geometrien können mehrere Aufspannungen, Spezialwerkzeuge oder einen erheblichen Materialabtrag erfordern.
Die Bearbeitung vor dem vollständigen Sintern erleichtert zwar die Zerspanung, jedoch unterliegt das Bauteil während der anschließenden Wärmebehandlung weiterhin Maßänderungen.
Die Hartbearbeitung nach dem Sintern ermöglicht die Herstellung präziser Funktionsflächen und Schnittstellen, erfordert jedoch zusätzliche Zeit und geeignete Ausrüstung.
Hersteller müssen daher die gesamte Fertigungskette bewerten und nicht nur die reine CNC-Bearbeitungszeit.
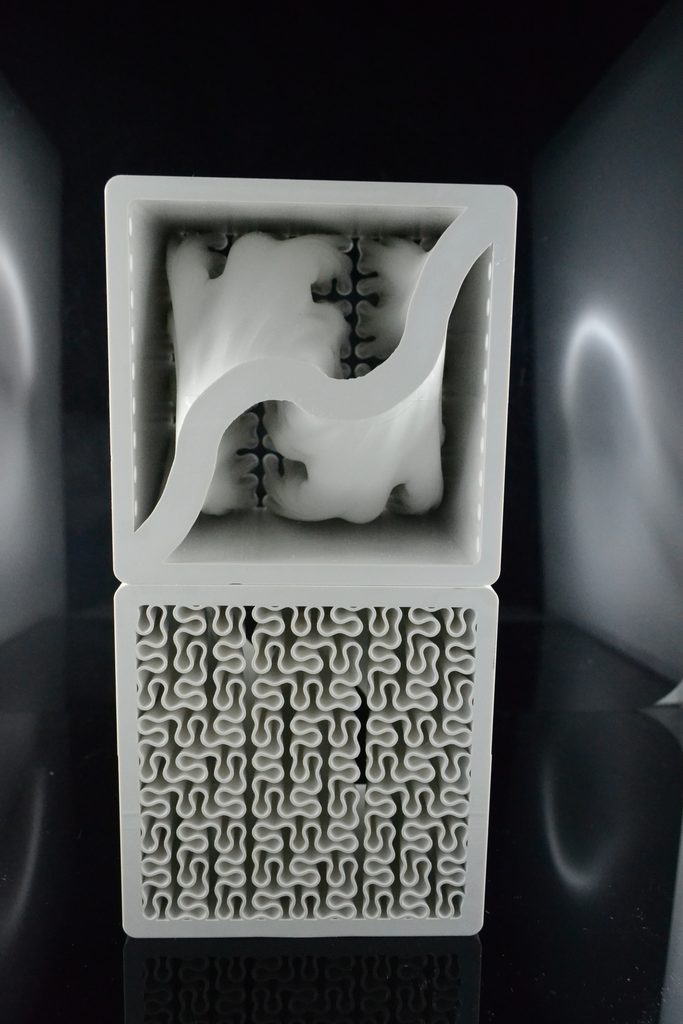
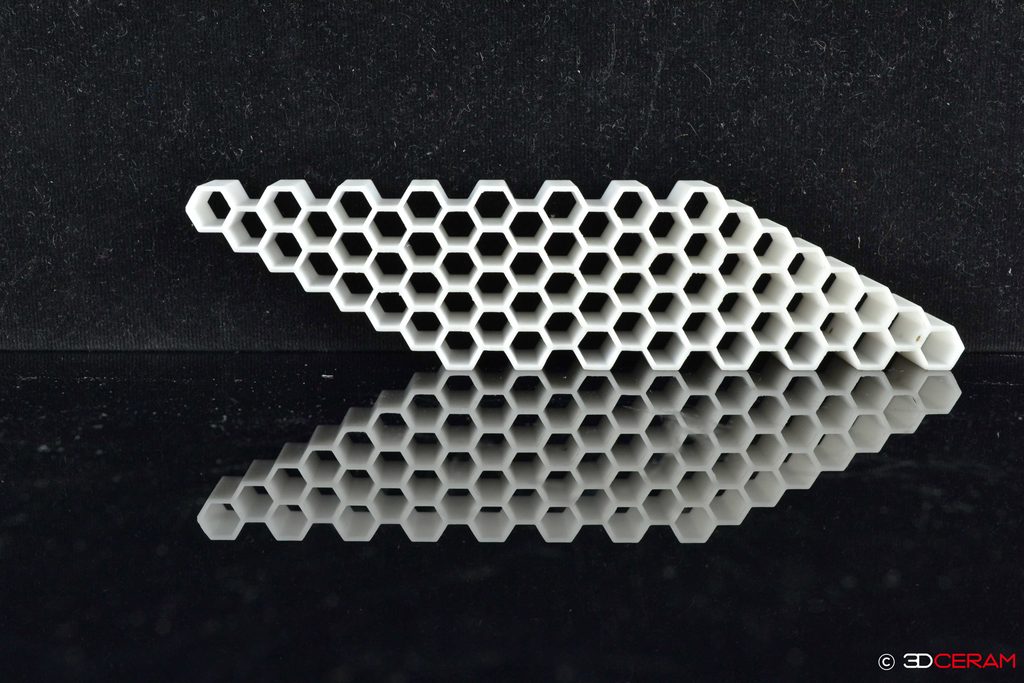
Der größte Vorteil der additiven Fertigung liegt in ihrer geometrischen Gestaltungsfreiheit. Interne Strömungskanäle, leichte Gitterstrukturen und Bauteile mit mehreren integrierten Funktionen lassen sich mit subtraktiven Fertigungsverfahren häufig nur schwer, mit hohen Kosten oder überhaupt nicht herstellen. Die digitale Fertigung reduziert zudem die Abhängigkeit von speziellen Formwerkzeugen. Das SLA-Maschinenportfolio von 3DCeram unterstützt diesen Ansatz von der Entwicklung bis zur industriellen Produktion: die C101 EASY FAB (100 × 100 × 150 mm) für kleinere Bauteile und die Prozessentwicklung, die C1000 FLEXMATIC (320 × 320 × 200 mm) für die Produktion in größerem Maßstab und die C3601 ULTIMATE (600 × 600 × 300 mm) für große Keramikbauteile und die Serienproduktion.
Allerdings unterliegt auch die additive Fertigung spezifischen Konstruktionsregeln. Eingeschlossene keramische Suspensionen müssen aus inneren Hohlräumen entfernt werden können, empfindliche Strukturen des Grünteils benötigen geeignete Stützstrukturen, und die Entbinderungs- und Sinterprozesse müssen auf die Bauteilgeometrie abgestimmt sein.
Die Prozessexpertise von 3DCeram umfasst sämtliche dieser kritischen Schritte und geht damit weit über den eigentlichen 3D-Druck hinaus. Die Herstellung und Validierung eines repräsentativen Testbauteils nach dem Sintern ist vor dem Start der Serienproduktion unerlässlich.
Vergleiche sollten auf dem fertig hergestellten und geprüften Keramikbauteil basieren.
Die Leistungsfähigkeit der CNC-Bearbeitung hängt von der Werkzeugzugänglichkeit, dem Bearbeitungszustand des Materials, dem Werkstoff und den eingesetzten Maschinen ab.
Bei der keramischen Stereolithografie (SLA) wird die erreichbare Qualität insbesondere durch die Belichtungsparameter, die Bauteilorientierung, die Reinigung, die Maßkompensation und den thermischen Behandlungszyklus beeinflusst.
Unabhängig vom gewählten Verfahren sollten Maßtoleranzen und Anforderungen an die Oberflächenrauheit nur dort festgelegt werden, wo sie für die Funktion des Bauteils tatsächlich erforderlich sind.
Die Kosten pro konformem Bauteil sind ein aussagekräftigerer Indikator als die reine Maschinenlaufzeit oder die angegebene Druckzeit.
Dabei müssen Materialverbrauch, Werkzeuge, Bedienerzeit, Reinigung, Entbinderung, Sintern, Qualitätsprüfung, Nachbearbeitung und mögliche Ausschussteile berücksichtigt werden.
Bei einfachen und gut zugänglichen Geometrien kann die CNC-Bearbeitung weiterhin die praktikabelste Lösung sein.
Mit zunehmender geometrischer Komplexität oder steigenden Anforderungen an die Werkzeuge kann die additive Fertigung jedoch technisch und wirtschaftlich attraktiver werden.
| Part requirement | Route worth evaluating | What to validate |
|---|---|---|
| Simple plate, slot or accessible bore | CNC machining | Stock availability, fixture stability, achievable tolerance and total unit cost. |
| Intricate channels or lattice | Ceramic SLA / DLP | Slurry evacuation, feature integrity, firing deformation and internal inspection. |
| Complex body with tight mating faces | Additive + selective CNC finishing | Machining allowance, datum strategy and final dimensions after firing. |
| Repeated series production | Compare both using a pilot batch | Throughput, process stability, yield and cost per conforming part. |
Ja. Eine hybride Fertigungsstrategie ermöglicht es, ein Keramikbauteil zunächst additiv in einer endkonturnahen Geometrie (Near-Net-Shape) herzustellen und anschließend ausgewählte Bezugsflächen, Dichtflächen oder Bohrungen präzise zu bearbeiten.
Dieser Ansatz kombiniert die geometrische Gestaltungsfreiheit der additiven Fertigung mit der Präzision der CNC-Bearbeitung, indem gezielte Nachbearbeitungsschritte nur dort durchgeführt werden, wo sie erforderlich sind.
Diese zusätzlichen Bearbeitungsschritte sind jedoch nur dann sinnvoll, wenn sie die Leistungsfähigkeit oder Wirtschaftlichkeit des gesamten Fertigungsprozesses verbessern.
Die M.A.T.-Plattform (Multi Additive Technology) von 3DCeram verdeutlicht die Vorteile der Kombination additiver Fertigungsverfahren und der CNC-Bearbeitung innerhalb eines gemeinsamen Fertigungsansatzes.
Die genaue Prozessabfolge und die Materialkompatibilität müssen jedoch für jede Anwendung individuell bewertet werden. Es darf nicht davon ausgegangen werden, dass sich alle Geometrien gesinterter Keramikbauteile auf die gleiche Weise bearbeiten lassen.
3DCeram setzt die additive Fertigung von Keramik in anspruchsvollen Industriebereichen wie Luft- und Raumfahrt, Halbleiterindustrie, Verteidigung und Energietechnik ein.
Bauteile für die Halbleiterindustrie können eine hohe chemische Beständigkeit, präzise Schnittstellen und komplexe funktionelle Geometrien erfordern.
In der Luft- und Raumfahrt sowie in der Energietechnik können Konstruktionen von Leichtbaustrukturen oder optimierten Strömungskanälen profitieren.
In allen Fällen müssen die Materialeigenschaften, die Anforderungen an die Qualitätsprüfung und die Wiederholgenauigkeit des Fertigungsprozesses am fertig gesinterten Bauteil nachgewiesen werden.
Bevor Sie sich für ein Verfahren entscheiden, sollten Sie fünf Fragen beantworten: Kann ein Schneidwerkzeug alle wesentlichen Merkmale des Bauteils erreichen? Welches Material und welche Eigenschaften nach dem Sintern sind erforderlich? Welche Toleranzen und Oberflächenqualitäten sind für die Funktion entscheidend? Wie viele spezifikationsgerechte Bauteile werden benötigt? Und welche Reinigungs-, Sinter-, Nachbearbeitungs- und Qualifizierungsschritte umfasst das jeweilige Verfahren?
Die CNC-Bearbeitung bleibt eine wertvolle Lösung für Keramikbauteile mit gut zugänglichen Geometrien und hohen Präzisionsanforderungen.
Die additive Fertigung von Keramik hingegen erweitert die Möglichkeiten der geometrischen Gestaltung und kann den Bedarf an speziellen Formwerkzeugen reduzieren.
Die hybride Fertigung kann den besten Kompromiss darstellen, wenn komplexe Geometrien gleichzeitig präzise bearbeitete Funktionsflächen erfordern.
Die Auswahl des Fertigungsverfahrens sollte daher auf der validierten Leistungsfähigkeit des fertigen Bauteils, der Wiederholgenauigkeit der Produktion und den gesamten Fertigungskosten basieren – und nicht allein auf der angegebenen Prozessgeschwindigkeit.
Sie planen die Herstellung eines Bauteils aus technischer Keramik?
Entdecken Sie die keramischen Stereolithografie-Lösungen (SLA) von 3DCeram, von der C101 EASY FAB über die C1000 FLEXMATIC bis hin zur C3601 ULTIMATE, sowie die hybride Fertigungsplattform M.A.T. (Multi Additive Technology).
Kontaktieren Sie das Team von 3DCeram Sinto, um die Materialauswahl, die Machbarkeit Ihres Bauteils und den optimalen Fertigungsprozess für Ihr Projekt zu besprechen.