Wie lassen sich keramische Slurries, die Leistungsfähigkeit eines Druckers und seine Eignung für die industrielle Teilefertigung bewerten?
Die Stereolithografie (SLA) verwendet einen Laser, um ein lichtempfindliches Material Schicht für Schicht auszuhärten. Beim keramischen 3D-Druck besteht dieses Material aus einer Slurry aus Keramikpulver und einem lichtempfindlichen Binder. Ein SLA-Keramik-3D-Drucker erzeugt zunächst ein noch empfindliches sogenanntes „Grünteil“. Durch Reinigung, Entbinderung und anschließendes Sintern entsteht daraus das fertige keramische Bauteil.
Bei der Auswahl eines SLA-Keramik-3D-Druckers muss daher sichergestellt werden, dass Maschine, Slurry und thermischer Prozess aufeinander abgestimmt sind und zur Geometrie sowie zur späteren Anwendung des Bauteils passen. Dieser Leitfaden erläutert die wichtigsten Kriterien für den Vergleich verschiedener Systeme und kompatibler Materialien.
„SLA-Keramikharz“ ist ein häufig verwendeter Suchbegriff, industrielle keramische Ausgangsmaterialien werden jedoch in der Regel als Slurries oder Suspensionen bezeichnet. Sie bestehen aus Keramikpulver und einem lichtempfindlichen Binder, der es einem UV-Laser ermöglicht, die Slurry Schicht für Schicht auszuhärten. Diese Formulierungen sind nicht mit herkömmlichen Polymerharzen austauschbar: Die Kompatibilität des Druckers muss für jede Slurry sowie für die jeweiligen Belichtungsparameter und den verwendeten Reinigungsprozess geprüft werden. Die 3DMIX-Keramikslurries von 3DCeram sind für CERAMAKER-Systeme formuliert; Material und Maschine sollten daher immer gemeinsam bewertet werden.

Nach dem Druck entfernen die Bediener die nicht ausgehärtete Slurry und reinigen das Grünteil entweder manuell oder mit dem AUTO CERAKLEANER von 3DCeram, einer automatisierten Reinigungsmaschine für 3D-gedruckte Keramikbauteile. Anschließend wird das Bauteil entbindert, um den organischen Binder zu entfernen. Beim Sintern verbinden sich die Keramikpartikel miteinander und bilden das fertige Bauteil.
Im Grünzustand ist das Bauteil noch empfindlich, und seine Abmessungen verändern sich während des Brennprozesses. Der thermische Zyklus und die Abmessungen müssen daher in Abhängigkeit von der gewählten Keramik und der Bauteilgeometrie validiert werden. Die keramische Formulierung und der Brennzyklus bestimmen die endgültigen Eigenschaften des Bauteils.
Definieren Sie die Einsatzbedingungen und Abnahmekriterien, bevor Sie eine Vorauswahl der Maschinen treffen. Legen Sie Betriebstemperatur, chemische Umgebung, mögliche Vakuum- oder Plasmaexposition, elektrische Funktion, mechanische Belastungen, Verschleiß sowie thermische Zyklen fest. Definieren Sie anschließend die Bauteilabmessungen, kleinsten Strukturen, Wandstärken, Toleranzen, Oberflächenqualität, Reinheitsanforderungen und die jährliche Stückzahl. Eine Vorrichtung für das Wafer-Handling, ein Bauteil zur Gasführung und ein Hochtemperatur-
Isolator können alle aus technischer Keramik gefertigt werden, erfordern jedoch unterschiedliche Validierungen.
Wählen Sie eine Formulierung anhand der Eigenschaften aus, die im endgültigen gesinterten Material erforderlich sind. Aluminiumoxid, Zirkonoxid, Siliziumnitrid, Aluminiumnitrid, silikabasierte Werkstoffe und weitere Keramiken bieten jeweils unterschiedliche Eigenschaften und Kompromisse. Fordern Sie Daten zur exakten Formulierung und zum zugehörigen Brennzyklus an und prüfen Sie anschließend, ob das Material auf der vorgesehenen Maschine verarbeitet werden kann. Die Einsatztemperatur sollte nicht aus dem Datenblatt einer ausgehärteten Slurry abgeleitet werden.
3DCeram bietet außerdem Materiallösungen für offene Systeme an. CERA-BASE ist ein Photopolymer-Bindersystem, mit dem Anwender ihre eigenen keramischen Suspensionen auf Basis der von ihnen gewählten Keramikpulver entwickeln können. Cera XXX hingegen ist eine Reihe gebrauchsfertiger Keramikslurries, die unter anderem in Aluminiumoxid und Zirkonoxid erhältlich und mit verschiedenen Photopolymerisations-Wellenlängen kompatibel ist, um eine größere Flexibilität auf offenen Plattformen zu ermöglichen.
Die Geometrie muss sowohl mit dem thermischen Prozess als auch mit dem Bauraum kompatibel sein. Dünne Wände und gleichmäßige Querschnitte können helfen, unterschiedliche Schwindung zu begrenzen. Bereiche, in denen Slurry eingeschlossen werden kann, oder geschlossene Hohlräume erschweren dagegen Reinigung und Entbinderung. Planen Sie bereits in der Konstruktionsphase Entleerungswege, zugängliche Oberflächen und erforderliche Brennhilfsmittel ein. Validieren Sie die Maßkompensation anhand repräsentativer Prüfkörper oder Bauteile, anstatt sich auf einen universellen Schwindungsfaktor zu verlassen.
Ein technisches Datenblatt ermöglicht eine erste Vorauswahl der Anlagen, doch die Auflösung allein reicht nicht aus, um einen Prozess zu qualifizieren. Vergleichen Sie jedes System anhand des tatsächlichen Bauteils, des geplanten Produktionsablaufs und der erwarteten Anzahl an Gutteilen.
| Critère de décision | Points à confirmer | Pourquoi c’est important | Éléments à demander |
|---|---|---|---|
| Pièce et volume | Plateau, orientation, espacement et nombre de pièces par fabrication. | Le volume nominal d’impression ne reflète pas à lui seul la production réellement exploitable ni la capacité du four. | Tester un lot représentatif et enregistrer le nombre de pièces conformes par cycle. |
| Détails et précision | Diamètre du spot laser, plage d’épaisseurs de couche, taille minimale des détails, répétabilité et données de retrait. | La résolution d’impression seule ne permet pas de prévoir les tolérances finales. | Mesurer des éprouvettes et des pièces frittées par rapport au plan. |
| Barbotine et matériau | Nuances céramiques compatibles, données de formulation, approvisionnement et contraintes de manipulation. | Les propriétés de la matière et les paramètres machine sont étroitement liés. | Confirmer la formulation et la fenêtre de procédé avec le fournisseur. |
| Procédé thermique | Nettoyage, déliantage, atmosphère, supports, contrôle et finition. | Ce workflow détermine le rendement et le coût par pièce conforme. | Réaliser un pilote avec suivi des lots et contrôles dimensionnels. |
Bitten Sie die Anbieter, eine repräsentative Geometrie mit dem ausgewählten Material zu drucken, und bewerten Sie das Bauteil anschließend nach Reinigung, Entbinderung und Sintern. Prüfen Sie die Abmessungen nach dem Brennen, sichtbare Defekte, die Wiederholgenauigkeit zwischen mehreren Fertigungsläufen, den Nachbearbeitungsaufwand und die Ausbeute pro Charge. Beziehen Sie außerdem Software und Dateivorbereitung, Materialüberwachung, Bedienerschulung, Wartung, Ersatzteile und Prozessdokumentation in die Bewertung ein. Falls am Standort noch keine geeigneten Reinigungs- und Ofenkapazitäten vorhanden sind, sollten auch diese Anlagen sowie die entsprechenden Sicherheitsanforderungen in den Installationsplan aufgenommen werden.
Keramische SLA ist besonders dann eine interessante Option, wenn ein Bauteil feine Details, dünne Strukturen, interne Kanäle, kundenspezifische Geometrien oder die Zusammenfassung mehrerer Einzelteile zu einem einzigen Bauteil erfordert. Bei Prototypen und kleinen, sich weiterentwickelnden Serien kann sie die Vorlaufzeit für die Herstellung von Formen vermeiden. Der vollständige Prozess umfasst jedoch weiterhin kontrollierte thermische Behandlung und Qualitätsprüfungen.
Vergleichen Sie SLA mit DLP und LCD anhand der Belichtungsarchitektur, der tatsächlich nutzbaren Baufläche, der Slurry-Kompatibilität, der geometrischen Grenzen und der Ergebnisse nach dem Sintern. Diese lichtbasierten Technologien arbeiten nicht zwangsläufig innerhalb desselben Materialfensters, und ein projiziertes Pixel oder Display-Pixel ist nicht direkt mit dem Durchmesser eines Laserspots vergleichbar. Keiner dieser Auflösungswerte entspricht unmittelbar der Toleranz am fertigen Bauteil. Bitten Sie die Anbieter daher, ihre Leistungsfähigkeit am gleichen Bauteil und mit dem gleichen Material nachzuweisen.
Wählen Sie die Technologie anhand der Merkmale und Produktionsanforderungen aus, die für Ihre Anwendung tatsächlich relevant sind, und nicht allein anhand der Bezeichnung des Verfahrens.
Vergleichen Sie die interne Fertigung mit spezialisierter Auftragsfertigung auf Basis der Kosten pro Gutteil und nicht nur anhand des Kaufpreises der Maschine oder der Rohmaterialkosten. Berücksichtigen Sie die Kapazität von Drucker und Öfen, Materialverluste, Reinigungsaufwand, Entbinderungs- und Sinterzyklen, Vorrichtungen, Messtechnik, Nachbearbeitung, Energie, Wartung, Schulung, Ersatzteile und die erwartete Ausbeute. Schätzen Sie die Produktionskapazität unter Berücksichtigung einer realistischen Auslastung des Bauraums sowie aller nachgelagerten Prozessschritte.
Outsourcing kann dabei helfen, Konstruktionen zu validieren, geeignete Brennfenster festzulegen und den tatsächlichen Bedarf zu bewerten, bevor investiert wird. Eine interne Fertigung kann sinnvoll sein, wenn wiederkehrender Bedarf, Anforderungen an kurze Lieferzeiten oder der Wunsch nach stärkerer Prozesskontrolle die Investition in Anlagen und Personal rechtfertigen. Einen verlässlichen universellen Break-even-Punkt gibt es nicht, solange Bauteilgeometrie, Auslastung, Ausbeute und lokale Kosten nicht bekannt sind. Nutzen Sie eine Pilotphase, um diese Parameter zu messen, bevor Sie den Business Case erstellen.
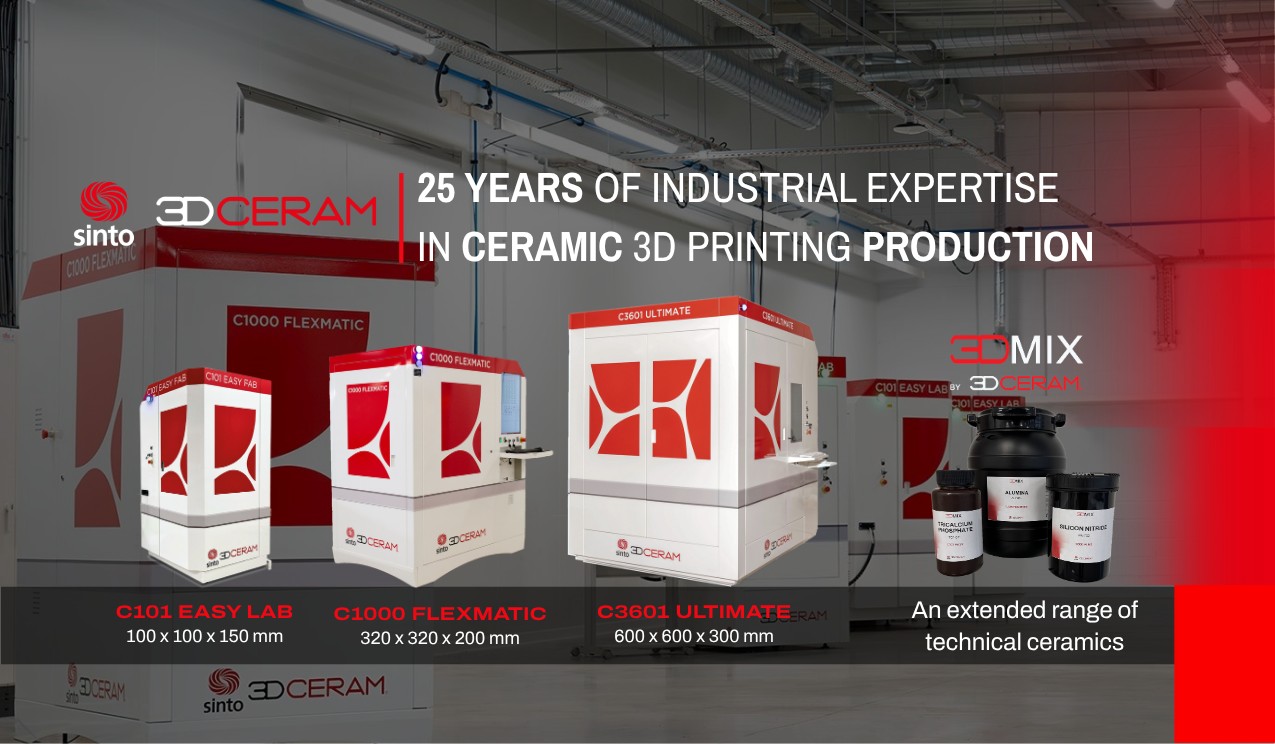
Innerhalb der CERAMAKER-Produktreihe von 3DCeram bietet die C101 EASY FAB einen Bauraum von 100 x 100 x 150 mm und ist für Entwicklung und Prototyping positioniert, mit der Möglichkeit zur Skalierung auf größere Drucksysteme. Die C1000 FLEXMATIC verfügt über einen Bauraum von 320 x 320 x 200 mm und ist für größere Bauteile sowie die Serienfertigung mit semi-automatisierter Integration in eine Produktionslinie ausgelegt. Diese Angaben beziehen sich auf die Plattformabmessungen und stellen keine Garantie für die maximal mögliche Bauteilgröße oder den Durchsatz dar. Die Anordnung der Teile im Bauraum und die verfügbare Ofenkapazität müssen für jede Konstruktion individuell geprüft werden.
3DCeram formuliert die 3DMIX-Keramikslurries für CERAMAKER-Drucker und bietet zudem kundenspezifisch entwickelte Formulierungen an. Bei der Vorauswahl einer Maschine sollten Sie klären, welche Materialqualitäten verfügbar sind und welche Prozessdaten, Schulungen, Reinigungslösungen und Unterstützung beim Brennprozess mit der gewählten Konfiguration angeboten werden. Weitere Informationen zur Technologie finden Sie außerdem in der Übersicht zum keramischen SLA-Verfahren.
Bereiten Sie für ein technisches Gespräch eine repräsentative CAD-Datei, die gewünschten Materialeigenschaften, die Einsatzumgebung, das jährliche Produktionsvolumen und die kritischen Toleranzen vor. Fordern Sie eine Demonstration oder eine Bewertung anhand eines Musterbauteils an und legen Sie im Vorfeld fest, wie das Ergebnis nach dem Sintern gemessen wird. So erhalten Technik und Einkauf eine gemeinsame Entscheidungsgrundlage dafür, ob zunächst ein Pilotprojekt extern vergeben oder ein interner Produktionsworkflow aufgebaut werden soll.